
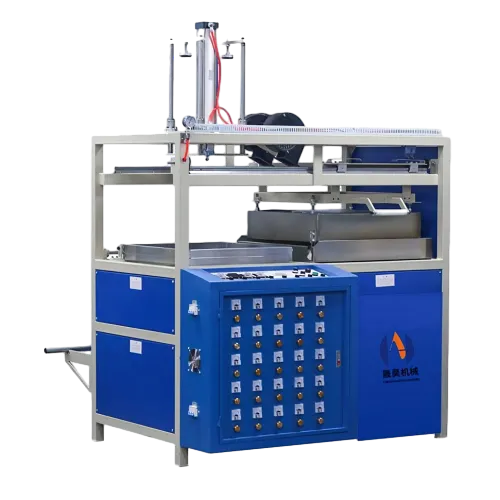
Wprowadzenie
Opakowania blisterowe są szeroko stosowane w elektronice, osprzętzie, produktach medycznych, towarach konsumpcyjnych, zabawkach oraz produktach detalicznych. Zapewnia widoczność produktu, jednocześnie chroniąc przedmioty przed kurzem, uderzeniami i uszkodzeniami podczas kontaktu.
Jednak jakość opakowania blisterowego zależy od znacznie więcej niż tylko od samej maszyny formującej. Problemy z ogrzewaniem, dystrybucją materiałów, projektowaniem formy, ciśnieniem formującym, przycinaniem lub uszczelnianiem mogą prowadzić do widocznych wad i strat produkcyjnych.
Dla producentów identyfikacja przyczyn wad opakowań blisterowych jest kluczowa, aby zmniejszyć ilość złomu, poprawić efektywność produkcji i utrzymać stałą jakość produktu.
Ten przewodnik analizuje typowe wady opakowania blisterów, ich możliwe przyczyny oraz praktyczne sposoby ich zapobiegania.
Co powoduje wady opakowania blisterów?
Pakowanie blisterowe obejmuje kilka powiązanych ze sobą procesów:
-
Przygotowanie folii
plastikowej -
Ogrzewanie
-
Powstawanie
-
Chłodzenie
-
Przycinanie
-
Uszczelnianie
Problem na dowolnym etapie może wpłynąć na ostateczny pakiet.
Typowe kategorie wad to:
-
Defekty formowania
-
Zmienność grubości
-
Defekty powierzchniowe
-
Problemy wymiarowe
-
Wady przycinania
-
Problemy z uszczelnieniem
Przed zmianą parametrów maszyny producenci powinni określić, który etap jest odpowiedzialny za wadę.
1. Nierówna grubość ścianek
Nierównomierna grubość ścianki jest jednym z najczęstszych problemów w termoformowanych opakowaniach blisterowych.
Niektóre obszary mogą stać się zbyt cienkie, podczas gdy inne pozostają stosunkowo gęste.
Możliwe przyczyny
-
Nierównomierne nagrzewanie płyt
-
Złożona geometria formy
-
Nadmierna głębokość formowania
-
Nieprawidłowy rozkład materiałów
-
Nieprawidłowe warunki formowania
Jak temu zapobiegać
Producenci mogą poprawić spójność grubości ścianek poprzez:
-
Optymalizacja stref grzewczych
-
Używanie odpowiedniej grubości arkusza
-
Poprawa geometrii formy
-
Kontrola temperatury formowania
-
Testowanie dystrybucji materiałów przed produkcją masową
Równomierne nagrzewanie jest szczególnie ważne, ponieważ różne obszary arkusza mogą wymagać różnej ilości ciepła w zależności od struktury formy.
2. Formowanie niepełne
Niepełne formowanie występuje, gdy podgrzany plastik nie dopasowuje się w pełni do formy.
Efekt może obejmować:
-
Brakujące szczegóły
-
Płytkie ubytki
-
Zaokrąglone narożniki
-
Niepełne odtworzenie powierzchni
Możliwe przyczyny
-
Niewystarczająca temperatura formowania
-
Niewystarczająca próżnia
-
Niewystarczające ciśnienie
-
Słabe odpowietrzanie pleśni
-
Materiał nieprawidłowo ułożony
Rozwiązania
Sprawdzone:
-
Temperatura nagrzewania
-
Wydajność próżniowa
-
System ciśnienia
-
Wentylacja formy
-
Stan materiału
W przypadku złożonych kształtów formowanie ciśnieniowe może zapewnić lepsze szczegóły niż samo formowanie próżniowe.
3. Zagniecenia i fałdy
Zmarszczki mogą pojawiać się na powierzchni lub wokół głębokich jam.
Możliwe przyczyny
-
Nierównomierne ogrzewanie
-
Nieprawidłowe ustawienie materiału
-
Nadmierne przesuwanie arkuszy
-
Zły projekt formy
-
Nieprawidłowe warunki formowania
Zapobieganie
Producenci powinni:
-
Poprawa pozycjonowania arkusza
-
Optymalizacja rozkładu ciepła
-
Przegląd geometrii formy
-
Dostosuj parametry formowania
-
Utrzymanie stałej jakości materiałów
Zagniecenia powinny być zbadane, zanim staną się powtarzającym się problemem produkcyjnym.
4. Taśma
Sieć powstaje, gdy nadmiar plastiku tworzy niechciane fałdy między sąsiednimi wnękami lub wokół złożonych elementów pleśni.
Jest to szczególnie częste, gdy wiele ubytków jest umieszczonych blisko siebie.
Możliwe przyczyny
-
Złe ułożenie wnęk
-
Niewystarczająca kontrola materiałowa
-
Niewłaściwe ogrzewanie
-
Nadmierne przemieszczanie się materiałów
-
Niewystarczający projekt formy
Jak zmniejszyć warstwę
Możliwe rozwiązania obejmują:
-
Przeprojektowanie odstępów między wnękami
-
Regulacja stref grzewczych
-
Poprawa dystrybucji materiałów
-
Modyfikowanie geometrii formy
-
Optymalizacja warunków formowania
Projektowanie pleśni jest często jednym z najważniejszych czynników przy zwalczaniu trwałych pajęczyn
.5. Pęknięcia i pęknięcia materiału
Pęknięcia mogą powstać, gdy plastik jest rozciągnięty ponad jego zdolność do formowania.
Możliwe przyczyny
-
Zbyt niska temperatura materiału
-
Nadmierna głębokość formowania
-
Niewystarczająca grubość materiału
-
Niska jakość materiałów
-
Ostre narożniki formy
Zapobieganie
Producenci powinni ocenić:
-
Grubość arkusza
-
Temperatura formowania
-
Promień formy
-
Głębokość szczeliny
-
Charakterystyka materiału
Zaokrąglone przejścia i odpowiednia geometria formy mogą pomóc zmniejszyć nadmierne naprężenia materiałowe.
6. Nadmierne przerzedzanie narożników
Narożniki i obszary z głębokim naciągiem często doświadczają większego rozciągania niż płaskie sekcje.
Może to powodować bardzo cienkie obszary, które mogą osłabić opakowanie.
Możliwe przyczyny
-
Konstrukcja głębokich wnęk
-
Słaby rozkład materiałów
-
Nadmierny stosunek formowania
-
Nieprawidłowy profil nagrzewania
Rozwiązania
Producenci mogą rozważyć:
-
Zwiększanie początkowej grubości arkusza
-
Optymalizacja ogrzewania
-
Regulacja geometrii formy
-
Wykorzystanie odpowiedniej technologii formowania
-
Przegląd głębokości wnęki
W przypadku wymagających zastosowań rozkład materiału powinien być oceniany podczas formowania i rozwoju produktu.
7. Ślady powierzchniowe i zły wygląd
Opakowania blisterowe są często stosowane w produktach detalicznych, dlatego jakość wizualna jest ważna.
Problemy powierzchniowe mogą obejmować:
-
Zadrapania
-
Nudne obszary
-
Nierówna faktura
-
Niepożądane znaki
-
Zamętlność
Możliwe przyczyny
-
Brudne powierzchnie pleśni
-
Nadmierne nagrzewanie
-
Zanieczyszczenie materiałowe
-
Niewłaściwe chłodzenie
-
Uszkodzone narzędzia
Zapobieganie
Regularnie kontroluj:
-
Folia
plastikowa -
Powierzchnie formy
-
Systemy grzewcze
-
Narzędzia formujące
-
Środowisko produkcyjne
Utrzymywanie pleśni w czystości i prawidłowej konserwacji może znacząco poprawić jakość powierzchni.
8. Bąbelki i zatrzymywanie powietrza
Między plastikiem a pleśnią mogą pojawić się pęcherzyki powietrza lub uwięzione powietrze.
Możliwe przyczyny
-
Słabe odpowietrzanie pleśni
-
Niewystarczająca próżnia
-
Zanieczyszczenie
-
Wilgoć
-
Nieprawidłowe obchodzenie się z materiałami
Rozwiązania
Sprawdzone:
-
Linie próżniowe
-
Otwory wentylacyjne formy
-
Przechowywanie materiałów
-
Czystość prześcieradła
-
Ciśnienie próżniowe
Skuteczne usuwanie powietrza jest szczególnie ważne dla szczegółowo formowanych produktów termoformowanych.
9. Odkształcenie po formowaniu
Pęcherz może wyglądać poprawnie od razu po uformowaniu, ale odkształcać się podczas chłodzenia lub po wyjęciu z formy.
Możliwe przyczyny
-
Niewystarczające chłodzenie
-
Nierówne naprężenia materiałowe
-
Nadmierna temperatura formowania
-
Słaba kontrola temperatury formy
-
Przedwczesne wyjmowanie z formy
Zapobieganie
Producenci powinni ustanowić stabilność:
-
Warunki nagrzewania
-
Warunki chłodzenia
-
Temperatura formy
-
Procedury wyjmowania z formy
Pozwolenie na ustabilizowanie się formowanego plastiku przed wyjęciem może pomóc poprawić dokładność wymiarową.
10. Niedokładne wymiary
Zmienność wymiarowa może powodować problemy podczas:
-
Uszczelnianie
-
Wkładanie produktu
-
Zgromadzenie
-
Automatyczne pakowanie
Możliwe przyczyny
-
Zmiany grubości materiału
-
Niestabilne warunki formowania
-
Zużycie przez pleśń
-
Wahania temperatury
-
Nierównomierne chłodzenie
Rozwiązania
Producenci powinni regularnie monitorować:
-
Wymiary produktu
-
Stan pleśni
-
Grubość materiału
-
Temperatura maszyny
-
Ciśnienie formowania
Statystyczna kontrola procesów może być przydatna przy produkcji dużych mas.
11. Słaba jakość przycinania
Po uformowaniu pęcherz zwykle wymaga przycięcia.
Złe przycinanie może spowodować następujące skutki:
-
Nierówne krawędzie
-
Zadziarna
-
Nadmiar materiału
-
Niewłaściwe wymiary
Możliwe przyczyny
-
Zużyte narzędzia tnące
-
Nieprawidłowe ustawienie
-
Zły projekt formy
-
Nieprawidłowe parametry cięcia
Zapobieganie
Regularnie kontroluj narzędzia do przycinania i upewnij się, że proces cięcia jest prawidłowo wyrównany z uformowanym produktem.
12. Słabe uszczelnianie pęcherzy
Jakość formowania to tylko część procesu pakowania. Pęcherz musi być również prawidłowo uszczelniony.
Typowe problemy z uszczelnieniem to:
-
Słabe wiązanie
-
Niepełne uszczelnienie
-
Nierównomierne uszczelnianie
-
Uszkodzenia materialne
-
Obieranie
Możliwe przyczyny
-
Nieprawidłowa temperatura
-
Niewystarczające ciśnienie
-
Nieprawidłowy czas uszczelnienia
-
Materiały niekompatybilne
-
Słabe narzędzia
Producenci powinni dobrać metodę uszczelniania na podstawie materiału pęcherza i materiału podkładowego.
Jak zapobiegać wadom opakowania blisterów
Zapobieganie wadom jest skuteczniejsze niż ich korekcja po produkcji.
1. Kontrola surowców
Utrzymuj konsekwencje:
-
Grubość materiału
-
Formułowanie materiału
-
Jakość arkuszy
-
Warunki przechowywania
2. Optymalizacja ogrzewania
Ogrzewanie powinno zapewnić odpowiedni profil temperaturowy na całej warstwie.
Unikaj zakładania, że jedno ustawienie temperatury jest odpowiednie dla każdego produktu.
3. Utrzymanie systemu próżniowego
Sprawdzone:
-
Ciśnienie próżniowe
-
Linie próżniowe
-
Połączenia
-
Zawory
-
Wentylacja formy
Niewielki wyciek podciśnienia może wpływać na spójność formowania.
4. Konserwacja form i narzędzi
Regularnie sprawdzaj pleśnie pod względem:
-
Zużycie
-
Uszkodzenia
-
Zanieczyszczenie
-
Zatkane kanały
wentylacyjne -
Zmiany wymiarowe
Stan narzędzi ma bezpośredni wpływ na jakość formowania.
5. Standaryzuj parametry maszyn
Dokumentuj ważne parametry, takie jak:
-
Temperatura nagrzewania
-
Czas nagrzewania
-
Warunki próżniowe
-
Ciśnienie
-
Czas chłodzenia
-
Ustawienia przycinania
Ustandaryzowany proces ułatwia kontrolę produkcji.
Praktyczna lista kontrolna dla opakowań blisterowych
Przed rozpoczęciem masowej produkcji producenci powinni zweryfikować:
-
Specyfikacja materiałowa
-
Grubość arkusza
-
Jednolitość nagrzewania
-
Stan pleśni
-
Wydajność próżniowa
-
Ciśnienie formowania
-
Wydajność chłodzenia
-
Wymiary produktu
-
Jakość przycinania
-
Wytrzymałość uszczelniająca
Wczesne testowanie tych czynników może zapobiec dużym wadliwym opakowaniom.
Kiedy
należy zmodyfikować formę?
Nie każdy problem formowania można rozwiązać przez zmieniając parametry maszyny.
Jeśli wada pojawia się wielokrotnie w tym samym miejscu mimo stabilnych warunków przetwarzania, projekt formy może wymagać przeglądu.
Potencjalne modyfikacje pleśni obejmują:
-
Regulacja geometrii wnęki
-
Poprawa wentylacji
-
Zmiana kątów zanurzenia
-
Zwiększanie promieni narożników
-
Modyfikacja odstępów między wnękami
Optymalizacja formy powinna być wykonywana wraz z oceną maszyn i materiałów.
Wybór odpowiedniego sprzętu do formowania pęcherzy
Niezawodna maszyna do formowania pęcherzyków powinna zapewniać stabilną kontrolę nad:
-
Ogrzewanie
-
Powstawanie
-
Próżnia
-
Ciśnienie
-
Chłodzenie
Dla producentów produkujących złożone opakowania, sprzęt powinien również wspierać odpowiednie narzędzia i dostosowanie procesów.
Maszyna powinna być dobrana na podstawie:
-
Rozmiar produktu
-
Rodzaj materiału
-
Grubość arkusza
-
Konstrukcja komorowa
-
Wielkość produkcji
-
Wymagana automatyzacja
Dlaczego warto wybrać Chenghao jako rozwiązanie do pakowania blisterowego?
Chenghao Machinery dostarcza rozwiązania sprzętowe do formowania tworzywa sztucznego, uszczelniania i spawania.
Jej możliwości produktowe obejmują:
-
Maszyny formujące pęcherze
-
Maszyny do uszczelniania pęcherzyków
-
Maszyny o wysokiej częstotliwości
-
Sprzęt do spawania tworzyw
sztucznych -
Maszyny ultradźwiękowe
-
Maszyny dostosowane
Dla producentów doświadczających powtarzających się wad opakowań blisterowych właściwe rozwiązanie może obejmować kombinację analizy materiałów, optymalizacji parametrów maszyny, poprawy formy oraz konfiguracji urządzeń.
Chenghao może pomóc ocenić wymagania produkcyjne i opracować odpowiednie rozwiązanie opakowaniowe.
Podsumowanie
Wady opakowań blisterowych mogą wynikać z wielu różnych czynników, w tym różnic materiałowych, nierównomiernego nagrzewania, słabej wydajności podciśnieniowej, konstrukcji formy, warunków chłodzenia, przycinania i uszczelniania.
Najskuteczniejszym sposobem na poprawę jakości jest traktowanie całego procesu formowania jako jednego systemu.
Producenci powinni skupić się na:
-
Surowce stałe
-
Ogrzewanie stabilne
-
Niezawodna próżnia i ciśnienie
-
Właściwy projekt formy
-
Kontrolowane chłodzenie
-
Dokładne przycinanie
-
Niezawodne uszczelnianie
-
Prewencyjna konserwacja sprzętu
Systematyczne kontrolowanie tych czynników pozwala producentom zmniejszyć ilość złomu, poprawić wygląd opakowań i osiągnąć bardziej spójną produkcję.
Skontaktuj się z Chenghao Machinery, aby omówić swoje problemy z pakowaniem blisterowym i znaleźć rozwiązanie formujące lub uszczelniające dostosowane do Twoich wymagań produkcyjnych.