
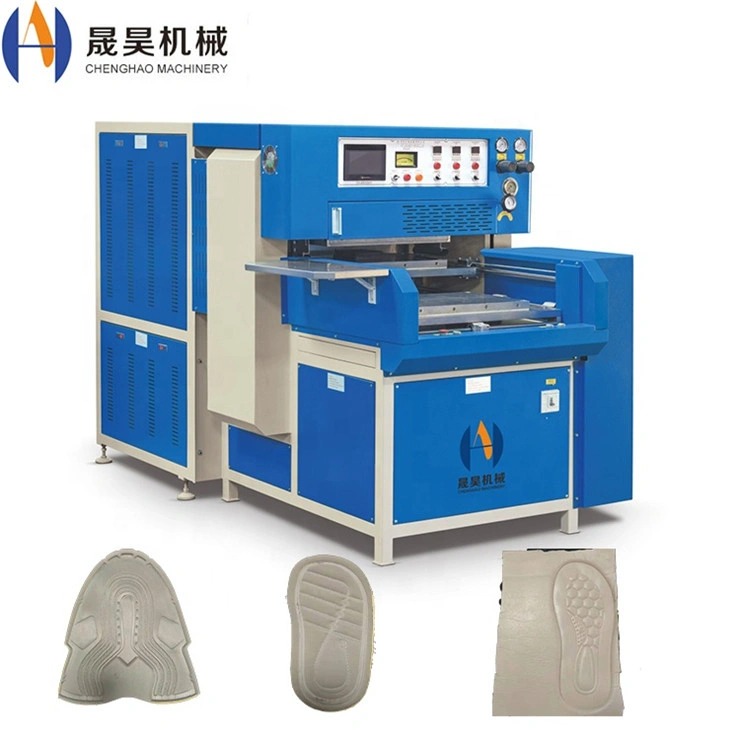
Grubość materiału jest zmienną, która cicho decyduje o zachowaniu receptury spawania wysokoczęstotliwościowego. Ta sama maszyna, elektroda i materiał zespawają folię 0,3 mm w ułamku sekundy, a następnie podspawają płytę 4 mm przy identycznych ustawieniach. To nie jest niespójność maszyn — to bezpośrednia konsekwencja działania ogrzewania dielektrycznego. Ten przewodnik wyjaśnia, jakie grubości podczas spawania wysokoczęstotliwościowego zmienia się wewnątrz połączenia, jak należy traktować każdą taśmę grubości oraz jak kontrolować jakość w produkcji.
dlaczego grubość zmienia proces spawania HF
Spawanie wysokoczęstotliwościowe nie wywiera ciepła z zewnątrz. Przez elektrodę kierowane jest pole o częstotliwości 27,12 MHz, a stos materiału pomiędzy elektrodą a płytą działa jak dielektryk kondensatora. Ciepło generowane jest w całej objętości materiału, gdy cząsteczki polarne drgają w polu naprzemiennym. Aby właściwie zrozumieć zasadę działania, z tej geometrii wynikają trzy konsekwencje grubości.
Gęstość mocy
Ta sama moc generatora jest rozłożona na większą objętość wraz ze wzrostem grubości. Moc na centymetr sześcienny spada, więc szybkość nagrzewania maleje, a czas spawania musi wzrosnąć, aby osiągnąć tę samą głębokość stopienia.
Zapotrzebowanie na napięcie
Grubszy dielektryk potrzebuje wyższego napięcia na sobie, aby utrzymać tę samą siłę pola wewnętrznego. Powyżej określonego przekroczenia standardowe generatory nie osiągają wymaganego potencjału i spawanie się zatrzymuje.
Utrata ciepła przez narzędzia
< styl="font-size:14px;color:#444;line-height:1.7;">Cienki materiał ma wysoki stosunek powierzchni do objętości, więc większa część generowanego ciepła jest odprowadzana do elektrody i płyty. Cienkie rury nagrzewają się więc szybko, ale też szybko tracą ciepło.Dodaj do tego współczynnik strat dielektrycznych samego materiału — który decyduje o tym, jak łatwo reaguje na pole — i staje się jasne, dlaczego grubość i właściwości materiału muszą być oceniane razem, a nie w izolacji.
Charakterystyka grubości na pierwszy rzut oka
Poniższe pięć pasm obejmuje zdecydowaną większość przemysłowych prac związanych ze spawaniem wysokimi częstotliwościami. Kolumna zachowania opisuje, co operator faktycznie zaobserwuje na maszynie, a kolumna ryzyka nazywa defekt, który pojawia się jako pierwszy, gdy przepis nie jest dostosowywany.
| Pierwsze ryzyko | < style="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Wymagana adaptacja|||
|---|---|---|---|
| Bardzo cienka — 0,1–0,3 mm | Nagrzewa się niemal natychmiast; pole koncentruje się na krawędziach | Przepalanie, błysk, łuk | Zmniejsz moc, zwęż tolerancję szczeliny, użyj folii anty-flash |
| Szybki cykl, niewielka bezwładność termiczna | Krawędziowe wypalanie, pinholeing | < styl TD="wyściółka:11px 14px;obramowanie:1px lite #d0d8f0;">Umiarkowana moc, bardzo krótki czas spawania, szerszy promień krawędzi elektrody||
| Medium — 0,6–2 mm | Stabilne, wybaczające okno w szerokim zakresie parametrów | Słaby spaw gdy przepis dryfuje | Standardowa zasada; monitorować zamiast retunować |
| grubość — 2–4 mm | Powolny wzrost temperatury topnienia; ciepło utrzymuje się po cyklu | Niepełna fuzja, zniekształcenia | < styl TD="wyścieła: 11px 14px;border:1px solidna #d0d8f0;">Dłuższy czas spawania i chłodzenia, podgrzewanie, większa siła zaciskania|
| Bardzo gruby — 4–8 mm | Wysokie zapotrzebowanie na napięcie; silna strata ciepła do narzędzi | Zimne połączenie, głęboki transfer wzoru | Podgrzewanie, cykl etapowy, generator o dużej mocy, wydłużone chłodzenie |
1. Cienkie materiały (0,1–0,6 mm): Zarządzanie ryzykiem przepalenia
Cienki materiał nagrzewa się tak szybko, że praktycznym problemem nie jest osiągnięcie temperatury spawania, lecz zatrzymanie się przed degradacją materiału. Ponieważ objętość jest mała, ta sama moc, która delikatnie ogrzewałaby grubą warstwę, niemal natychmiast doprowadzi cienką warstwę do punktu topnienia, a krawędzie elektrod jeszcze bardziej koncentrują pole. W efekcie powstaje błyskanie wzdłuż szwu, otworki na szw, a jeśli folia izolacyjna jest zużyta, łuki.
| Control Measure | ||
|---|---|---|
| Flashowanie i wypalanie krawędzi | Szczyty gęstości pola tam, gdzie kończy się profil elektrody | Zwiększenie promienia krawędzi; zmniejszenie mocy zamiast czasu |
| Dziurki na szwie | < styl TD="wyściełanie:11px 14px;obramowanie: 1px stała #d0d8f0;">Lokalne wyładowanie tam, gdzie dielektryk jest najcieńszySprawdź jednolitość manometrów; podnieś nacisk zaciskowy | |
| Nieregularny spaw, gdy gauge się zmienia | Małe absolutne tolerancje stają się dużymi względnymi zmianami | ustaw przepis na najcieńszą sekcję; sortuj przychodzące rolki |
| Przeniesienie wzoru na powierzchnię | Zmiękczony materiał przejmuje teksturę elektrody | Użyj folii zwalniającej lub anty-błyskową; poleruj powierzchnię elektrody |
2. Średnia grubość (0,6–2 mm): Stabilne okno robocze
Między około 0,6 mm a 2 mm znajduje się pasmo, w którym spawanie wysokoczęstotliwościowe jest najbardziej przewidywalne. Objętość materiału jest wystarczająca, by pochłaniać generowane ciepło bez natychmiastowego uszkodzenia krawędzi, a napięcie potrzebne do utrzymania pola pozostaje komfortowo w granicach możliwości standardowego generatora. Okna spawalnicze są szerokie, więc niewielki przesunięcie mocy lub czasu powoduje stopniową zmianę wytrzymałości, a nie nagłą wadę.
To także zespół, w którym problemy z jakością najłatwiej przeoczyć. Ponieważ proces jest wyrozumiały, zanieczyszczona elektroda lub częściowo starzała lampa oscylatora mogą ulegać degradacji wytrzymałość spawu przez pewien czas, zanim szew widocznie ulegnie uszkodzeniu. Dyscypliną jest tutaj monitorowanie, a nie częste ponowne strojenie: rejestrowanie zweryfikowanej recepty, blokowanie jej i stosowanie testów odchylania lub rozciągania do wykrywania dryfu.
3. Grube materiały (2–8 mm): zapotrzebowanie na energię i głębokość spawania
Gdy grubość przekracza około 2 mm, trzy efekty łączą się, czyniąc spawanie stopniowo trudniejszym. Gęstość mocy spada, ponieważ ta sama moc jest rozprowadzana przez więcej materiałów; napięcie potrzebne do utrzymania siły pola rośnie, ostatecznie przekraczając to, co generator może dostarczyć; a ciepło generowane w rdzeniu musi dalej trafiać do interfejsu wiązania, podczas gdy rosnąca część jest tracona przez narzędzia. Objawem jest szew, który wygląda na uformowany, ale daje zimne połączenie — połączone na powierzchni, niezespolone na granicy.
Jakie grubości się zmieniają
- Wymagany czas spawania rośnie mniej więcej wraz z energią potrzebną do osiągnięcia głębokości stopienia
- Zapotrzebowanie na napięcie rośnie, więc przewaga w generatorze staje się czynnikiem ograniczającym
- Czas chłodzenia musi się wydłużać, ponieważ zgromadzone ciepło nadal płynie po zatrzymaniu pola
- Nacisk zaciskowy musi wzrosnąć, aby utrzymać styk między wiązaniem w intymnym kontakcie
- Głębokość spawu staje się trudniejsza do zweryfikowania wizualnie, dlatego pomiar zastępuje inspekcję okiem
Jak to zkompensować
- Podgrzej stos, żeby generator tylko dostarczał różnicę
- Stosuj etapowy cykl: początkowe nagrzewanie, krótki czas odpoczynku, a następnie drugi krok nagrzewania
- Wybierz generator o wyższej mocy i dopasowaną powierzchnię elektrod
- Zwiększ czas chłodzenia przed otwarciem prasy
- Potwierdź głębokość spawania poprzez przekrojowanie próbki, a nie wygląd powierzchni
4. Podzielone warstwy i niepodobna grubość
Prawdziwe części rzadko są jedną jednolitą warstwą. Typowy zespół może łączyć film 0,4 mm, wkładkę piankową 1,2 mm oraz podkład 2 mm. W stosie warstw szeregowo przyłożone napięcie dzieli się między nimi, a warstwa o największej impedancji otrzymuje największy udział pola. Ta warstwa nagrzewa się najpierw i najszybciej, co jest przydatne, gdy jest przeznaczona warstwa łącząca, a źródłem defektów, gdy nie jest.
| Stack condition | < style="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Zachowanie pola < style="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Praktyczne Przeciwdziałanie||
|---|---|---|
| cienka warstwa na grubej warstwie | Cienka warstwa nagrzewa się znacznie szybciej i może się przypalić | < styl TD="wyścieła: 11px 14px; ramka:1px #d0d8f0;">Ogranicz moc; rozważ podkładkę lub wkładkę elektrodową do równoważenia ciepła|
| Warstwy o równym grubości | Energia rozprowadza się przewidywalnie po stosie | Standardowa zasada; weryfikacja jednolitości temperatury interfejsu |
| Warstwa niepolarna w stosie | Nie nagrzewa się; działa jedynie jako dodatkowa grubość dielektryczna | Spawaj tylko na interfejsie polarnym; odpowiednio dostosuj pozycję elektrody |
| Insert z metalową zawartością | Koncentruje pole i ryzykuje lokalne wyładowanie | Użyj ukształtowanej elektrody, która unika wkładki; podnieś ciśnienie |
ustawienia parametrów według grubości
Poniższa tabela podsumowuje, jak główne ustawienia powinny się zmieniać wraz ze wzrostem wskaźnika. Wartości te są punktami wyjścia dla sprzętu przemysłowego, a nie zastępują kwalifikację receptury na rzeczywistą partię części i materiału.
| Parameter | < style="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">cienki (0,1–0,6 mm) < styl="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Medium (0,6–2 mm) < style="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Thick (2–8 mm)|||
|---|---|---|---|
| ustawienia zasilania | Niskie, zredukowane przed upływem czasu | Umiarkowany, na powierzchnię elektrody | Wysoki, wymagany przerzut generatora |
| Czas spawania | 0,3–1,5 sek | 1–4 sek | 4–12 sek, często inscenizowane |
| Czas chłodzenia | Krótkie, 0,5–2 sek | 1–4 sek | 4–15 sek, aby uniknąć zniekształceń |
| Nacisk zaciskowy | Niski, ale stabilny; unikaj ściskania | 0,5–3 kN | 3–8 kN do kontaktu interfejsu |
| Elektroda | gapŚcisła tolerancja, 0,05–0,15 mm | 0,1–0,3 mm | 0,2–0,5 mm, większy promień krawędzi |
| Podgrzewanie | Zazwyczaj nie jest wymagane | Korzystne do usuwania wilgoci | Gorąco polecam |
Rola wstępnego podgrzewania w grubym spawaniu materiałowym
W przypadku czujników powyżej około 2 mm, podgrzewanie jest najskuteczniejszym sposobem na przywrócenie procesu do komfortowego zakresu pracy. Podniesienie temperatury stosu przed cyklem RF zmniejsza dodatkową energię, którą musi dostarczyć generator, co skraca czas spawania, a co ważniejsze, obniża napięcie, które elektroda musi utrzymywać. Ciepło to również odpycha powierzchnię i wchłania wilgoć, co eliminuje typowy czynnik wywołujący iskry w grubych zespołach.
Dedykowany podgrzewacz wysokoczęstotliwościowy integruje się z linią przed stacją spawania, dzięki czemu materiał trafia do prasy w stałej temperaturze. Bardziej liczy się spójność niż absolutny poziom nastawy: jednolity stos 40 °C spawa znacznie przewidywalniej niż taki, który waha się między 20 °C a 55 °C w całym elementie.
Narzędzia i projektowanie elektrod dla różnych gauge
Geometria elektrody musi podążać za grubością. Profil zoptymalizowany pod film 0,3 mm koncentruje pole tak intensywnie, że spala arkusz 3 mm; Natomiast elektroda zaprojektowana do grubego materiału rozprasza energię zbyt szeroko, by niezawodnie spawać cienkie warstwy. Promień krawędzi, szczelina robocza, grubość izolacji i wykończenie powierzchni muszą być ponownie określone przy zmianie pasma gauge — zasady są przedstawione w naszym przewodniku po projektowanie elektrod.
Materiały zużywalne mają równie duże znaczenie jak sama elektroda. Folia izolacyjna i antybłyskowa musi być wystarczająco gruba, aby wytrzymać wysokie napięcie stosowane na grubych stosach, podczas gdy akcesoria o wysokiej częstotliwości, takie jak tłumik łuku i szczotki uziemiające, należy sprawdzać za każdym razem, gdy zmienia się pasmo grubości, ponieważ ich cykl pracy zmienia się wraz z nim.
Quality Control: Weryfikacja głębokości i spójności spou
Wygląd powierzchni jest słabym wskaźnikiem jakości spounu, szczególnie na grubym materiale, gdzie przekonujący szew może ukryć niezespawaną powierzchnię. Weryfikacja powinna więc być wymiarowa i mechaniczna, a nie wizualna.
| Częstotliwość | ||
|---|---|---|
| Przychodzące pomiary miernictwa | Tolerancja grubości mieści się w założeniu przepisu | Na rolkę lub partię |
| Test oszczupliwy lub rozciągający | Wytrzymałość wiązania względem materiału macierzystego | Start shift i co 500 elementów |
| Przekrój próbki spawu | Rzeczywista głębokość spawu przez stos | Przy kwalifikacji przepisu i po każdej zmianie |
| Pomiar szerokości uszczelnienia | Efektywna opaska uszczelniająca spełnia wymagania projektowe | Co 500 elementów |
| Kompresja jest w granicach tolerancji; nie ma nadmiernego wyciskania | Każde przesunięcie |
Praktyczne zasady kontroli grubości
Większość problemów jakościowych związanych z grubością można zapobiec przy użyciu niewielkiej liczby reguł działania. Mają one zastosowanie zarówno do poprawia jakość spawania PVC na ustalonych liniach oraz do kwalifikacji nowej części na nowej maszynie.
01 — Kwalifikacja przepisu według gauge band
Nie przenosz pojedynczego przepisu na pasmach grubości. Ustaw i zapisz ustawienia dla każdego pasma lub numeru części oraz ogranicz dostęp operatora, aby zweryfikowane wartości nie mogły być regulowane przypadkowo.
02 — ustaw na najcieńszą sekcję
< style="font-size:14px;color:#444;line-height:1.7;">Gdy gauge zmienia się w obrębie części lub między partiami, ustaw przepis tak, aby chronić najcieńszy materiał. Można skorygować niedospawanie grubej części; Wypalenie cienkiej części nie może.03 — Mierz, nie szacuj, Mierz
Zmierz materiał napływający za pomocą skalibrowanego miernika i zapisz wynik. Nominalna grubość podana przez dostawcę nie jest tolerancją produkcyjną, a niewielkie różnice absolutne mają największe znaczenie na cienkiej warstwie.
04 — Podgrzewanie przed drukiem
Powyżej 2 mm stabilne podgrzewanie skraca cykl i zmniejsza napięcie, które musi dostarczać generator. Kontroluj temperaturę, nie tylko obecność ciepła.
05 — Dopasuj narzędzia do gauge
Określ promień krawędzi elektrody, szczelinę roboczą i grubość izolacji za każdym razem, gdy zmienia się pasmo grubości. Narzędzia przeniesione z innego miernika są częstą ukrytą przyczyną wad.
06 — Weryfikuj głębokość spawania według sekcji
Dla grubego materiału potwierdzimy, że stopiony materiał osiągnął zamierzony interfejs, podział próbki. Sam wygląd powierzchni nie ujawni zimnego połączenia pod dobrze uformowanym szwem.
Najczęściej zadawane pytania
Grubość materiału spawającego poza Twoim obecnym zakresem?
Chenghao Machinery dostarcza maszyny do spawania wysokiej częstotliwości, podgrzewacze, elektrody i akcesoria dla cienkich warstw aż po grube, wielowarstwowe zespoły. Prześlij nam specyfikację materiałową, grubość części oraz wymagania produkcyjne dotyczące dopasowanej maszyny i rekomendację procesu.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, Chiny