
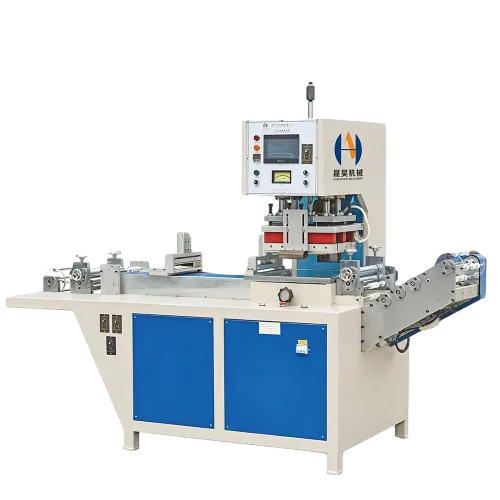
Elastyczny materiał PVC jest najbardziej responsywnym materiałem w spawaniu wysokoczęstotliwościowym, co sprawia, że wybór maszyny jest zwodniczo trudny. Prawie każda maszyna spawa testowy test PVC, więc decyzja nie może być podjęta wyłącznie na podstawie demonstracji — musi być podjęta na podstawie wymiarów części, powierzchni elektrody, czasu cyklu i objętości. Wybór spawarki o wysokiej częstotliwości do PVC to w rzeczywistości ciąg siedmiu decyzji inżynieryjnych, a błędy w którymkolwiek z nich później objawiają się długimi cyklami, spalonymi szwami lub maszyną, której nie da się efektywnie załadować. Ten przewodnik przechodzi przez każdą decyzję po kolei.
zacznij od części, nie od maszyny
Każda istotna specyfikacja wynika z samej części. Przed porównaniem maszyn należy zapisać i potwierdzić następujące cechy, ponieważ każda z nich ogranicza zakres sprzętu.
| Co określa | |
|---|---|
| Powierzchnia spawania i ogólny rozmiar części | Moc generatora, rozmiar elektrody, otwór prasy i wymiary płyty |
| grubość PVC i zawartość plastyfikatora | Zakres czasu spawania, wymagania chłodzenia, ryzyko przypalenia krawędzi |
| Warstwy i inserty w stosie | Niezależnie od tego, czy potrzebne jest podgrzewanie czy etapowy cykl; projekt prześwitu elektrod |
| Geometria szwu i wymagania dotyczące wykończenia | Czy narzędzie musi spawać, ciąć i tłoczyć w jednym cyklu |
| Wymagany czas cyklu i dzienny output | Manualna, podwójna, obrotowa lub przenośnikowa konfiguracja |
| Różnorodność numerów części | Pojemność przechowywania przepisów i metoda zmiany narzędzi |
| Oczekiwania tolerancji i śledzenia | system sterowania, rejestracja danych i integracja inspekcji |
Decyzja 1 — Rozmiar generatora do obszaru spawu
Moc nigdy nie powinna być określana sama w sobie. Liczy się zależność między wyjściem generatora a powierzchnią elektrody, którą trzeba zasilić, ponieważ ciepło jest generowane jednocześnie na całym tym obszarze. Duża elektroda na niewielkim generatorze wymusza długie czasy spawania, podczas których ciepło migruje z powierzchni do otaczającego materiału — klasyczna droga do zniekształceń i nierównej wytrzymałości.
| Reprezentatywne produkty PVC | ||
|---|---|---|
| poniżej 100 cm² | 3–5 kW | Małe saszetki, uchwyty na karty, przykładowe portfele |
| 100–500 cm² | 5–8 kW | Torebki, pokrowce na ubrania, małe maty, pęcherze do opakowań |
| 500–1500 cm² | 8–15 kW | Duże torby, parasole, wizjery, panele siedzeń, sakiewki na narzędzia |
| 1 500–4 000 cm² | 15–25 kW | Dywaniki samochodowe, duże pokrowce, dmuchane produkty |
| Powyżej 4 000 cm² | 25–60 kW lub wielokrotne przejścia | Przemysłowe osłony, plandeki, duże produkty do przechowywania |
Te zakresy są wskazane punktami wyjścia dla elastycznego PVC. Gruby lub silnie plastyfikowany materiał, precyzyjne cele cykliczne i wielowarstwowe stosy podnoszą wymagania, dlatego ostateczną ocenę należy potwierdzić poprzez zespawanie rzeczywistej próbki, a nie przyjmowaną ze stołu. Pełny zakres dostępnych ocen i konfiguracji można przeglądać w stylu zakres maszyn o wysokich częstotliwościach.
Decyzja 2 — Dopasuj konfigurację do wyjścia
Gdy zasilanie zostanie ustabilizowane, kolejnym pytaniem jest, jak jest ładowany i uruchamiany komputer. Ta decyzja ma większy wpływ na koszt jednostkowy niż jakakolwiek inna, ponieważ określa, ile czasu operator poświęca na obsługę części, a nie na ich spawanie.
| Konfiguracja | Jak to działa | Best Suited To |
|---|---|---|
| Instrukcja z jedną głowicą | Jedna stacja elektroda, część ładowana i rozładowywana ręcznie każdego cyklu | Niski do średni wolumen; szeroki wybór produktów; krótkie serie |
| Double-head | Dwie stacje dzielące jeden generator, naprzemiennie spawanie i obciążenie | Średnia objętość; gdzie czas obsługi przekracza czas spawania |
| Obrotowy stół | Wiele pozycji rotujących przez obciążenie, spawanie, chłodzenie i rozładowywanie | Produkcja pojedynczych części na dużą skalę z długim chłodzeniem |
| Taśma przenośna lub automatyczna | Materiał podawany automatycznie, spawanie i cięcie zintegrowane | Ciągła produkcja stabilnej rodziny produktów |
Przydatnym testem jest porównanie czasu spawania z całkowitym czasem cyklu. Jeśli prasa jest bezczynna dłużej niż spawa, ograniczeniem jest obsługa maszyn, a nie moc — a przejście na układ dwustacyjny zapewni większą wydajność niż zwiększenie mocy generatora. Do pracy na jednej stacji praktyczną maszyną jest jednogłowicowa maszyna o wysokiej częstotliwości, podczas gdy produkcja na dużą skalę, gdzie dominuje obciążenie, zwykle odbywa się na podwójna głowica o wysokiej częstotliwości maszyna.
Decyzja 3 — Możliwość elektrod i formy
Elektroda to miejsce, gdzie proces faktycznie zachodzi, i jest to część zakupu, która jest najczęściej niedostatecznie określana. W przypadku produktów PVC elektroda zwykle musi zespawać szw, wyciąć kontur i wycisnąć wzór powierzchni tym samym ruchem, co nakłada wymagania zarówno na materiał, jak i maszynę, która go nosi.
Zgrzewaj i tnij jednym ruchem
Pojedyncze narzędzie uszczelniające i przycinające usuwa operację w dalszej fazie, ale wymaga precyzyjnego wyrównania prasy i sztywnego mocowania. Upewnij się, że urządzenie może utrzymać tolerancję wymaganą przez Twój plan.
tłoczenie i głębokość wzorów
Gdzie elektroda musi również wytłoczić, głębokość wzoru i dostępne ciśnienie są ze sobą powiązane. Niewystarczająca siła zaciskowa powoduje płytki wzór niezależnie od tego, jak ustawione są ustawienia elektryczne.
Zmiana narzędzi i różnorodność
Jeśli na jednej maszynie jest wykonywanych kilka rozmiarów produktów, określ system montażowy umożliwiający szybką i powtarzalną zmianę narzędzia, zamiast za każdym razem wyrównywać elektrodę od zera.
Materiał elektrody, promień krawędzi i szczelina robocza mają bezpośredni wpływ na jakość szwów, a maszyna, która nie zaakceptuje prawidłowo zaprojektowanego narzędzia, ograniczy proces niezależnie od generatora. Szczegóły samego narzędzia są opisane na stronie stronie form o wysokiej częstotliwości, a zasady projektowe są przedstawione osobno.
Decyzja 4 — Wymagania dotyczące maszyn specyficznych dla PVC
PVC zachowuje się inaczej niż inne tworzywa sztuczne zgrzewane HF, co wpływa na specyfikację maszyny, a nie tylko na recepturę. Ponieważ materiał ulega degradacji i uwalnianiu chlorowodoru podczas przegrzania, a plastyfikator może z czasem wydostać się z płyty, kilka cech maszyn ma większe znaczenie dla PVC niż dla innych polimerów.
| Funkcja maszyny do określenia | |
|---|---|
| korozyjne opary, jeśli szew się przegrzeje, | < styl TD="wyśnięcie:11px 14px;ramka:1px lite #d0d8f0;">Lokalna ekstrakcja przy elektrodzie i odporna na korozję powłoka elektrody|
| Migracja plastyfikatora atakująca izolację | Określ odporną na plastyfikatory folię izolacyjną; zaplanuj zaplanowaną wymianę |
| Wąskie okno przegrzewania na miękkich nachyleniach | Precyzyjna regulacja mocy i powtarzalna rozdzielczość timera; zablokowane przepisy |
| Duża różnorodność między dostawcami filmów | Wiele zapisanych przepisów z szybkim przypomnieniem; udokumentowane logowanie parametrów |
| Grube lub wielowarstwowe zespoły PVC | zdolność do podgrzewania i wystarczająca wolność napięciowa dla stosu |
Decyzja 5 — System sterowania i zarządzanie przepisami
Dwie maszyny o tej samej mocy mogą się znacznie różnić pod względem spójności przepisu. W przypadku PVC, gdzie dopuszczalne okno między słabym spawem a spalonym szwem jest węższe niż w przypadku większości materiałów, jakość kontroli przekłada się bezpośrednio na plastyczność.
| Funkcja sterowania | < style="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Dlaczego to ważne dla produkcji PVC|
|---|---|
| Preset recipe storage | Eliminuje ponowne strojenie między zmianami produktu i zmniejsza ilość złomów przy starcie |
| Kontrola dostępu operatora | Zapobiega nieautoryzowanym wzrostom mocy, najczęstszej przyczynie spalonych szwów |
| Precyzyjny timer i rozdzielczość zasilania | Krótkie czasy spawania na cienkim PVC nie mogą być kontrolowane w grubych krokach |
| Licznik cyklu i alarmy awarii | Wspiera planowanie konserwacji elektrod oraz wczesne wykrywanie dryfu |
| Logowanie parametrów lub wyjście danych | Wymagane dla śledzenia w regulowanych i motoryzacyjnych łańcuchach dostaw |
Decyzja 6 — Określ pakiet akcesoriów i części
zamiennychAkcesoria często są pomijane w początkowej wycenie, a następnie kupowane są stopniowo po wyższych kosztach i z przerwami w produkcji. Ponieważ zużywają się w przewidywalnym tempie, powinny być dołączone do maszyny i uzupełnione przed uruchomieniem. Pełna lista przedmiotów jednorazowych znajduje się na stronie akcesoria o wysokiej częstotliwości.
| Item | < style="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Rola < styl="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Stock Rekomendacja||
|---|---|---|
| lampa oscylatora | Generuje wyjście RF; stopniowo się starzeje | Zawsze na miejscu jeden zapasowy |
| Tłumik łuku | Chłodzi rozładowanie i chroni krawędź szwu | Zapasowy zestaw; kontrolowany przy każdym przesunięciu |
| Izolacja i folia anty-błyskowa | Zapobiega oznakowaniu powierzchni i przedwczesnemu rozładowaniu | Przedmioty zużywalne; uporządkowanie w ilościach rolek |
| jednostka podgrzewania | Skraca czas cyklu na grubym PVC i usuwa wilgoć | Określ, gdzie grubość przekracza około 2 mm |
| Szczotki uziemiające i styki | Utrzymanie stabilnego wyjścia i bezpiecznej pracy | Zapasowy zestaw; wymieniany w trakcie użytkowania |
Gdy stos materiałowy jest gruby lub zawiera warstwy nierównomiernie nagrzewane, dodanie podgrzewacz wysokiej częstotliwości przed prasą często znacznie poszerza okno procesowe, co stanowi umiarkowany udział w kosztach maszyny.
Decyzja 7 — Serwis, części zamienne i wsparcie dla uruchomienia
Maszyna o wysokiej częstotliwości to aktywum o długim życiu, a koszt przestojów w trakcie jej eksploatacji zazwyczaj przewyższa różnicę cen zakupu między dostawcami. Pakiet wsparcia powinien być zatem oceniany równie starannie jak specyfikacja.
Zapytaj dostawcę
- Czy lampy oscylatorowe i materiały eksploatacyjne są dostępne lokalnie?
- Jak wytwarza się i wymienia elektrody i formy?
- Czy mianowanie i szkolenie operatorów są wliczone w skład składu?
- Jaka dokumentacja jest dostarczana — rysunki elektryczne, harmonogram konserwacji, arkusze przepisów?
- Jakie warunki gwarancji obowiązują i jaki czas reakcji jest oferowany?
- Czy można przetestować maszynę na naszym materiale przed zakupem?
oceń odpowiedź
- Dostępność zapasów determinuje, jak długo awaria przerywa produkcję
- Produkcja narzędzi we własnym miejscu skraca cykl po zmianie produktu
- Jakość treningu decyduje, jak szybko maszyna osiąga wydajność znamionową
- Jakość dokumentacji decyduje o tym, jak dobrze proces przetrwa rotację personelu
- Próbka testu pokazuje, czy specyfikacja jest realistyczna dla Twojego PVC
Test przed zakupem
Ponieważ elastyczne PVC spawa się niemal na każdej maszynie, demonstracja ma sens tylko wtedy, gdy wykorzystuje Twój materiał i geometrię części. Wyślij do dostawcy następujące informacje i poproś o zwrot próbek z uwzględnieniem czasu cyklu i ustawionych parametrów.
| Wyślij do dostawcy | Sprawdź zwrócony próbek |
|---|---|
| próbki PVC o rzeczywistej grubości i jakości | Głębokość spawania sięga zamierzonego interfejsu przez cały szew |
| rysunek części z wymiarami szwu i cięcia | Krawędź cięcia jest czysta i powtarzalna w wymiarach |
| Docelowy czas cyklu i dzienna objętość | Czas cyklu jest możliwy do osiągnięcia bez przegrzewania szwu |
| Głębokość wzoru jest jednolita i nie pojawiają się ślady przypalenia na krawędziach | |
| Wszelkie wymagania pneumatyczne lub wodoodporne | Test ciśnienia lub nieszczelności przeszedł, nie tylko wizualnie akceptowalny |
lista kontrolna wyboru
01 — Powierzchnia spawania i ocena generatora
Potwierdzaj, że moc jest dopasowana do powierzchni elektrody, a nie wybrana z katalogu w izolacji. Sprawdź za pomocą próbnego spawania w zamierzonym czasie cyklu.
02 — czas cyklu względem czasu obsługi
Mierz, jak długo prasa jest bezczynna w cyklu. Jeśli czas bezczynności dominuje, konfiguracja dwustacyjny lub obrotowa znacznie zwiększa moc niż dodatkowa moc.
03 — zakres narzędzi i zmiana
Zdecyduj, czy narzędzie spawa, tnie i tłoczi jednym ruchem oraz jak szybko musi być zmieniane między wariantami produktu.
04 — Extraction and Corrosion Protection
opary PVC są żrące i nieprzyjemne. Określ sposób wyciągania na elektrodzie oraz odpowiednie powłoki narzędzi i styków.
05 — rozdzielczość sterowania i przechowywanie przepisów
Fine-timer i przyrosty mocy, przechowywane receptury oraz ograniczony dostęp operatora są warte więcej na PVC niż na większości materiałów.
06 — Materiały zdatne w zestawie i dostępne
Ustalić cenę maszyny wraz z początkowym zapasem rur, tłumików, folii izolacyjnej i szczotek, aby produkcja nie była opóźniona przez zamówienie na użyte materiały.
07 — Decyzja o podgrzewaniu
Jeśli stos przekracza około 2 mm lub zawiera piankę, należy uwzględnić podgrzewanie wstępne w oryginalnej specyfikacji zamiast dodawać je po instalacji maszyny.
08 — Wsparcie i dokumentacja
Potwierdź dostępność części zamiennych, możliwości wytwarzania narzędzi, uruchomienie, szkolenia oraz dokumentację, która pozwoli na powtarzalność procesu rok później.
Aby poznać szerszą dyskusję na temat interakcji procesu z właściwościami materiału, zobacz przewodnik dotyczący wybór odpowiedniej maszyny do spawania tworzyw sztucznych dla materiałów PVC i TPU.
Najczęściej zadawane pytania
Potrzebujesz pomocy przy określeniu maszyny do spawania PVC?
< styl="color:rgbba(255,255,255,0.88);font-size:16px;line-height:1.7;max-width:620px;margin:0 auto 24px;">Chenghao Machinery produkuje maszyny do spawania wysokiej częstotliwości o mocy od 3 kW do 60 kW w konfiguracjach jednogłowicowych, dwugłowicowych, obrotowych i automatycznych, a także wytwarza elektrody i formy wymagane w każdej aplikacji. Prześlij nam swój rysunek części, specyfikację PVC oraz docelowe wyniki, aby otrzymać dopasowaną rekomendację.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, Chiny