
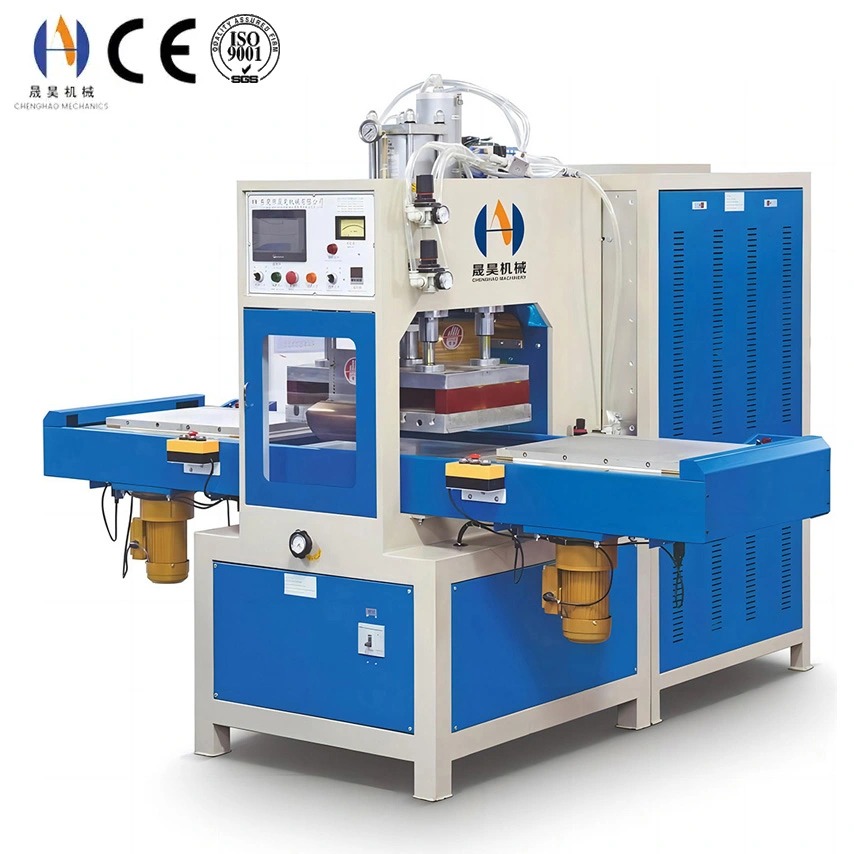
Słabe spawania wysokoczęstotliwościowe rzadko są spowodowane przez pojedynczy uszkodzony element, dlatego są tak często błędnie diagnozowane. Rozwarstwienie szwu można zrzucić na zmęczoną lampę oscylatora, podczas gdy prawdziwą wadą jest elektroda, która przestała mieć równomierny kontakt. Można to zrzucić na operatora, gdy materiał wchłonął wilgoć przez noc. Słabe spawy są widocznym skutkiem nierównowagi gdzieś w czterech aspektach spoiwki HF — dostarczonej mocy, czasu w temperaturze, nacisku i stanie połączenia — a zadaniem jest wyizolowanie, które z nich się przesunęło. Ten przewodnik pokazuje, jak potwierdzić, że spoiw jest rzeczywiście słaby, jak powiązać go z przyczyną źródłową oraz jak trwale skorygować proces, zamiast gonić objawy kawałek po kawałku.
Najpierw oddziel słabe od niedospawanych i zbyt
spawanychSłaby spaw to taki, który zawodzi poniżej wymaganej wytrzymałości i zawodzi w charakterystyczny sposób: szew rozchodzi się czysto wzdłuż połączenia, często z niewielkim lub żadnym transferem materiału z jednej strony na drugą. To różni się od zbyt zespawanego szwu, który zawodzi tuż przy linii spawania, ponieważ materiał został przerzedzony i kruchy przez zbyt dużą moc, nacisk lub czas. Oba są nazywane "słabymi" na hali produkcyjnej i mają przeciwne przyczyny. Traktowanie nadmiernie spawanego szwu przez dodanie mocy pogarsza sytuację; Traktowanie niedospawanego szwu poprzez obniżenie ciśnienia robi to samo. Pierwszym krokiem jest więc sprawdzenie, gdzie i jak staw ulega awarii.
| Co widzisz po awarii | Co to zwykle oznacza | First Direction |
|---|---|---|
| Niedospawany — interfejs nigdy nie osiągnął temperatury topienia | Zwiększ gęstość mocy lub czas; sprawdź kontakt | |
| Awaria tuż poza linią spawania, materiał rozcieńczony i | sztywnyZbyt spawane — połączenie jest gorące i cienkie, otaczająca folia to słaby punkt | Zmniejsza moc, czas lub ciśnienie; poprawia chłodzenie |
| Wytrzymałość różni się wokół tego samego szwu | Nierówne pole lub ciśnienie — problem z narzędziami, poziomowaniem lub mocowaniem, a nie z ustawieniem | Sprawdź płaskość i równoległość elektrod |
| Mocne przy pierwszym przejściu, słabe później w trakcie | < styl TD="wyściełanie:11px 14px;ramka:1px #d0d8f0;">Zmienna dryfująca — starzenie się rurek, nagrzewanie elektrod, pełzanie przyrządów lub wilgotność otoczeniaLoguj parametry w czasie; szukaj trendu, nie średniego | |
| Szew się rozrywa, często przez przypalenie lub dziurkę | Łuk lub przepalenie obok słabej linii — skażonej powierzchni lub ostrej krawędzi elektrody | Czyste krawędzie materiału i elektrod dress |
sprawdź przed dotknięciem ustawienia
Często "słaby spaw" jest deklarowany na podstawie pociągnięcia ręką, które wydawało się łatwiejsze niż zwykle. Tego osądu nie da się powtórzyć, a dostosowywanie maszyny do tego to marnowanie czasu i zwykle przesuwa proces z ustawienia, które już było poprawne. Zanim zmieni się jakikolwiek parametr, należy zmierzyć utratę wytrzymałości, a test powinien być taki, który zakład może powtórzyć na każdej partii. Wybrana metoda zależy od produktu, ale zasada jest ta sama: należy zastosować zdefiniowane obciążenie do zdefiniowanego preparatu i porównać z udokumentowanym minimum.
| Test | < style="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Best For ForCo ujawnia | |
|---|---|---|
| Peel test | Płaskie szwy, folia i arkusz, szybka kontrola na hali | produkcyjnejCzy interfejs się fuzjonował i jak spójne jest fuzje wzdłuż szwu |
| Ciąg na rozciąganie lub lap-shear | pullKażdy szw, w którym należy zagrać liczbę | Ładowanie przy awarii, więc minimum można ustawić i trendować względem wartości przed i po |
| Burst lub test ciśnienia | Nadmuchiwane lub szczelne produkty — torby, pęcherze, poduszki powietrzne | Czy cały szew jest układem i gdzie znajduje się najsłabszy segment |
| Wizualizacja i cięcie przekroju | Potwierdzając, jak wygląda awaria wewnętrznie | < styl td="wyduszka:11px 14px;ramka:1px solidna #d0d8f0;">Głębokość spawania, pustki, warstwy zanieczyszczeń oraz czy linia obierania to materiał graniczny czy bazowy
Zmianę można ocenić dopiero gdy istnieje powtarzalna liczba. Pełny zestaw zmiennych decydujących o tej liczbie — częstotliwość, moc, czas, ciśnienie, geometria elektrod i klasa materiału — jest analizowany w przewodniku do czynniki wpływające na wytrzymałość spawania wysokoczęstotliwościowego, co jest przydatnym uzupełnieniem poniższej sekwencji diagnostycznej.
Cztery rodziny przyczyn
źródłowychPrawie każdy słaby spaw pochodzi z jednej z czterech rodzin. Najpierw posortowanie objawu do odpowiedniej rodziny oszczędza najwięcej czasu, bo informuje, czy dotknąć generatora, prasy, narzędzi czy materiału. Poniższa tabela przedstawia mapę; Kolejne sekcje szczegółowo wyjaśniają każdą rodzinę.
| Family | < style="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Typowy podpisGdzie szukać najpierw | |
|---|---|---|
| Zasilanie i generator | Zawsze słaby wszędzie, gorzej na grubych lub dużych częściach | < styl TD="wyściełanie:11px 14px;obramowanie: 1px solidna #d0d8f0;">Strojenie, stan rur, gęstość mocy dla obszaru spawu|
| Ciśnienie, czas i chłodzenie | Słabe lub przecieńczene szwy, wrażliwość na drobne zmiany ustawień | Kalibracja sił, dwell i chłodzenie pod ciśnieniem |
| Narzędzia i elektroda | Wytrzymałość różni się wzdłuż szwu; niektóre części dobre, inne słabe | płaskość elektrody, stan powierzchni, promień krawędzi, wsparcie przyrządu |
| Materiał i przygotowanie | Nagła zmiana między partiami lub przesunięciami; bąbelki i pustki | Wilgoć, zanieczyszczenia, plastyfikator, poziom dodatków, przechowywanie |
Przyczyny zasilania i generatora
Gdy każda część w danym narzędziu wychodzi słaba, a słabość rośnie wraz z rozmiarem lub grubością elementu, strona generatora zasługuje na uwagę, zanim cokolwiek innego. Najczęstszą pojedynczą przyczyną jest po prostu niewystarczająca gęstość mocy — liczba watów podzielona przez powierzchnię spawu. Narzędzie działające na małej etykiecie może być wysuszone na dużym panelu, a szew nigdy nie osiąga temperatury topienia w wyznaczonym czasie.
Niewystarczająca gęstość mocy
Jeśli powierzchnia spawu wzrosła od czasu specyfikacji narzędzia, generator może być na granicy wytrzymałości. Objawem jest jednolita słaba warstwa, której nie da się naprawić przez wydłużenie czasu zalegania, ponieważ materiał jest podgrzewany zbyt wolno, by zespolić się przed ostygnięciem.
Starzenie się lampy oscylatorowej
Wyjście stopniowo spada, gdy rurka elektronowa o wysokiej częstotliwości zbliża się do końca żywotności. Ponieważ spadek jest powolny, pierwszym sygnałem jest zwykle szczelina, która wymaga więcej czasu niż kiedyś, a następnie taka, która pozostaje słaba niezależnie od ustawienia timera.
Rozstrojenie
Zmiana w narzędziach, prowadzeniu kabli lub pojemności obciążenia może wyłączyć obwód z rezonansu, więc moc jest odbiata, a nie dostarczana. Wskaźnik strojenia lub prąd płyty pokaże to przed szwem, dlatego rutynowe sprawdzenia strojenia należą do harmonogramu konserwacji.
Frequency Drift
Generator oddalający się od swojej projektowej częstotliwości sprzęga się nierównomiernie z materiałem. Tam, gdzie dryf jest znaczący, wytrzymałość szwu spada, mimo że moc wskazywana wygląda normalnie, ponieważ energia jest przystosowana mniej efektywnie.
Pressure, Time and Cooling Causes
Strona prasowa powoduje słabe spawy w obu kierunkach, co sprawia, że jest częstym źródłem nieporozumień. Zbyt małe ciśnienie sprawia, że obie powierzchnie nigdy nie stykają się na tyle intymnie, by pole mogło połączyć granicę, więc szew jest słaby, a wskaźniki maszyny wyglądają na całkowicie zdrowe. Zbyt duże naciskanie powoduje wyciskanie zmiękczonego materiału ze złącza, co przerzedza szw i pozostawia otaczającą folię do uszkodzenia jako pierwszej.
| Cause | Signature | < style="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Korekta|
|---|---|---|
| Zbyt niska presja | Słabe wszędzie, częściej łukowate, brak błysku na krawędzi szwu | Zwiększ siłę, aż szew tylko miga; sprawdź za pomocą manometru, nie pokrętła regulatora |
| Zbyt wysokie ciśnienie | Nadmiar obróbki, cienki szw, awaria tuż poza linią spawania | < styl td="wyściełanie:11px 14px;obramowanie:1px solidna #d0d8f0;">Redukuj siłę; tam, gdzie geometria jest złożona, zastąp zacisk sprężynowy lub wielostopniowy|
| Czas spawania zbyt krótki | Słaby szew, który operator kompensuje dwukrotnym naciskiem | Przedłużaj dwell małymi krokami; podwójne naciśnięcie to objaw, nigdy nie jest rozwiązaniem |
| Chłodzenie wydane wcześniej | Peel strength od razu w porządku, słaby po rozluźnieniu części | Utrzymuj ciśnienie podczas chłodzenia i otwieraj dopiero po zniesieniu szwu |
| Siła nie prosta do części | Jedna strona szwu mocna, druga słaba | Wypoziomuj płytę i podkładaj przyrząd, aby siła była równomiernie rozłożona |
Narzędzia i przyczyny elektrod
Gdy niektóre części tego samego narzędzia są mocne, a inne słabe, problem prawie zawsze jest mechaniczny, a nie elektryczny. Elektroda i forma ustalają gęstość prądu i rozkład sił, więc wszelkie zużycie lub zanieczyszczenia w nich objawiają się bezpośrednio jako nieregularna wytrzymałość. Nagromadzenie plastyfikatora, środka uwalniającego lub degradowanego materiału na powierzchni elektrody jest jedną z najsłabszych przyczyn powoli osłabionego szczeliny, ponieważ zmienia kontakt bez zmiany ustawień maszyny.
| Condition | < styl="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Wpływ na wytrzymałość|
|---|---|
| Powierzchnia elektrody zabrudziona lub utleniona | Opór kontaktu rośnie, więc pole się rozprasza, a gęstość na szczelinie spada — szw stopniowo słabnie i maszyna wygląda normalnie |
| Koncentruje pole i powoduje łuk krawędzi lub przepalenie przy spowie, pozostawiając słabą linię tam, gdzie łuk uderzył | |
| Niewystarczające lub nierówne przytrzymanie | Materiał unosi się lub przesuwa podczas spawania, więc część połączenia nigdy się nie zamyka; wytrzymałość zmienia się wzdłuż szwu |
| Forma lub płyta z flatu | Siła i pole koncentrują się tam, gdzie fronty stykają się najpierw; reszta szwu jest wychudzona i pozostaje słaba |
| Uszkodzony przyrząd lub zużyte piny lokalizujące | Pozycja części przesuwa się, więc linia spawu nie jest wyrównana z elektrodą, a wytrzymałość staje się nieregularna |
Ponieważ stan elektrody ma tak duże znaczenie, geometria i specyfikacja powierzchni zasługują na taką samą uwagę jak ustawienia maszyny. Uporządkowane podejście do promienia krawędzi, szerokości terenu i terenu terenu przedstawiono w przewodniku do projektowanie elektrod do spawania wysokoczęstotliwościowego oraz materiały eksploatacyjne, które utrzymują je zgodnie ze specyfikacją, są omówione akcesoria o wysokiej częstotliwości.
Materiały i przyczyny przygotowania
Problemy materialne mają charakterystyczny odcisk: szew jest mocny, potem pojawia się nowa rolka lub produkcja z nowego dnia, a szew jest słaby, bez żadnych zmian na maszynie. Najczęstszą przyczyną jest wilgoć. PVC i TPU pochłaniają wodę, która zamienia się w parę w polu, tworząc pustki i szczelinę wyglądającą na spawaną, ale oddziela się pod obciążeniem. Materiał pozostawiony otwarty przez noc może zachowywać się zupełnie inaczej niż ten sam materiał pobrany prosto z zamkniętego worka.
| Absorpcja wilgoci | Zamienia się w parę w temperaturze spawu, tworząc pustki i pęcherzyki łamiące obszar wiązania; wytrzymałość gwałtownie spada przy niewielkim wzroście wilgoci |
| Zanieczyszczenie powierzchni | Olej, kurz, środek uwalniający lub pozostałości po manipulacji blokują pole przed mostowaniem interfejsu, tworząc słabą warstwę interfejsu nawet gdy spoiw wydaje się zakończony |
| Plastyfikator i addytywne wariacje | HF spawanie zależy od zachowania dielektrycznego strat materiału; zbyt duża ilość plastyfikatora lub niewłaściwy wypełniacz wpływa na łatwość nagrzewania materiału, więc partia może słabo spawać na niezmienionych ustawieniach |
| Grubość lub zmiana laminatu | < styl TD="wyduszka:11px 14px;ramka:1px lite #d0d8f0;">Grubszy lub inaczej laminowany materiał potrzebuje więcej energii, aby osiągnąć temperaturę topzenia; zmiana wskaźnika cicho przesuwa cały proces|
| Stare materiały mogą mieć zmienione właściwości powierzchni, więc wydajność zmienia się między początkiem a końcem rolki |
Dobór i kondycjonowanie materiałów silnie współgrają ze metodą spawania, dlatego ta sama warstwa może dobrze spawać w jednym zakładzie, a słabo w innym. Sposób, w jaki różne rodziny polimerów reagują na teren, jest analizowany w stylu jak właściwości materiałów wpływają na proces spawania.
Krok po kroku sekwencja rozwiązywania problemów
Praca przez rodziny w stałej kolejności zapobiega najczęstszemu błędowi w rozwiązywaniu problemów z HF — zmianie kilku zmiennych naraz i niepoznaniu, która z nich pomogła. Poniższy ciąg izoluje jedną zmienną naraz, od zewnątrz do środka.
trwałe poprawki i zapobieganie
Rozwiązywanie problemów usuwa natychmiastową słabość; zapobieganie zapobiega jego powrotowi. Większość zakładów, które przestają gonić słabe spoiny, robi to, przenosząc wysiłek w górę — kontrolując materiał, utrzymując narzędzia i monitorując dryf — zamiast przez szybszą regulację ustawień po zdarzeniu.
| Co to uniemożliwia | |
|---|---|
| Szczelne przechowywanie i określona procedura suszenia materiałów higroskopowych | Słabość między partiami, która pojawia się po pozostawieniu materiału odsłoniętego |
| Przychodząca inspekcja gradientu, gauge i poziomu addytywy | Cicha zmiana procesu spowodowana zmianą dostawcy lub formuły |
| Stopniowe spadki wytrzymałości spowodowane zanieczyszczeniami i zużyciem, których żadna zmiana ustawień nie jest w stanie naprawić | |
| Wymuszanie kalibracji i weryfikacji timera w stałym cyklu | Powolny dryf ciśnienia i zatrzymywania się, który wypycha zdrowy proces przez okno |
| Peel or pull test w określonych odstępach czasu z zapisanymi wynikami | Słabe spawy dochodzące do kolejnej operacji i dają wczesny sygnał ostrzegawczy przed nimi |
| Przechowywane przepisy zablokowane względem numeru części | Ponowne wprowadzenie słabego spawu przez operatora zaczynającego od niewłaściwej linii bazowej |
Tam, gdzie słabe spawy są częste w wielu produktach, zwykle warto szukać szerszego systemu produkcyjnego — sekwencjonowanie, zarządzanie narzędziami i kontrola procesów, które zmniejszają warunki powstawania wad, są omawiane w stylu zmniejszając wady i przestoje w produkcji spawania HF oraz w poprawiająca jakość spawania PVC.
Najczęściej zadawane pytania
Sprawdź swoje słabe spawy do źródła
przyczynyChenghao Machinery produkuje maszyny do spawania wysokiej częstotliwości od 3 kW do 60 kW i dostarcza elektrody, formy oraz akcesoria, które utrzymują szw zgodnie ze specyfikacją. Prześlij nam materiał, narzędzia i ustawienia prądu, a nasi inżynierowie pomogą Ci zidentyfikować, dlaczego spoiw jest słaby i określą korektę.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, Chiny