
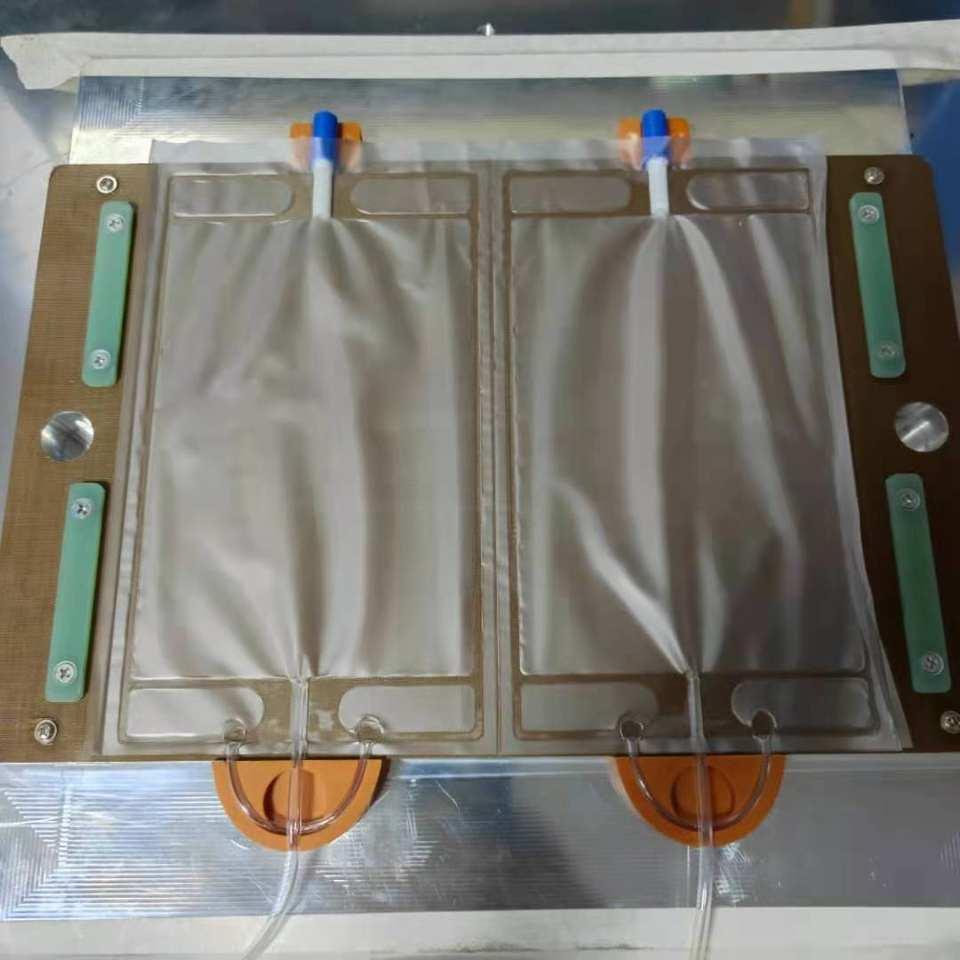
Torba medyczna jest najbardziej wymagającym produktem spawanym w przetwórstwie tworzyw sztucznych. Zawiera płyn sterylny, jest obsługiwany, napełniany, wieszany, upuszczany, a czasem poddawany ciśnieniowi, a jego szczelność musi pozostać nienaruszona przez cały okres przydatności zawartości. To połączenie — spawanie wysokoczęstotliwościowe z torbami medycznymi w tempie produkcyjnym, z udokumentowanym procesem za każdą partią — wyklucza kleje, zszywanie i większość metod termicznych. Oznacza to również, że urządzenia nie można wybierać wyłącznie na podstawie mocy mocy. Ważne jest, jak maszyna kontroluje siłę, geometrię narzędzi i powtarzalność cyklu, ponieważ to są zmienne, na których opiera się raport walidacyjny.
dlaczego torby medyczne są spawane tak często
Worki na płyny są wykonane z elastycznej folii termoplastycznej, zwykle w kilku warstwach, z twardymi otworami, rurkami i czasem wewnętrzną przegrodą zespawaną w ten sam zespół. Niewiele procesów może połączyć to wszystko w jednym przejściu bez wprowadzenia obcego materiału do ścieżki płynu.
Szew wykonany z samej torby
HF spawa folię do siebie. Nie ma warstwy kleju, nie ma pozostałości rozpuszczalnika ani trzeciego materiału, który mógłby przeniknąć do zawartości — uszczelnienie jest chemicznie takie samo jak ścianka worka.
szczelnie przeciekający na całej długości
< styl="font-size:14px;color:#444;line-height:1.7;">Spoiw jest ciągły i jednorodny pod względem głębokości, dzięki czemu wytrzymuje wewnętrzne naciski i powtarzające się zginanie. Szwy zszyte lub termicznie uszczelnione koncentrują naprężenia na otworach po ściegu i na końcach strefy fuzji.porty i rurki w tym samym cyklu
Otwory wylotowe, miejsca wstrzykiwania, wieszaki i wewnętrzne przegrody są lokalizowane przez narzędzie i spawane jednocześnie z konturem worka, co eliminuje drugą operację łączenia i ryzyko zanieczyszczenia z nią związane.
powtarzalny, dokumentowalny cykl
Moc, czas, ciśnienie i chłodzenie można ustawiać numerycznie i rejestrować, co właśnie umożliwia walidację procesów i śledzenie wsadowe.
Ponieważ uszczelnienie zależy od odpowiedzi dielektrycznej folii, wybór materiału napędza wszystko w dalszy tok. To, jak polaryzacja, zawartość plastyfikatora i struktura warstw zachowują się w polu elektrycznym, jest opisane w właściwości materiałów PVC, TPU i PU.
typy torebek i różnice na maszynie
Worki produkowane przez producenta rzadko są takie same, a każdy typ nakłada inne wymagania na narzędzia, siłę i projektowanie cykli. Jedna maszyna często może obsługiwać kilka z nich, ale tylko wtedy, gdy specyfikacja została zbudowana wokół najbardziej wymagającej, a nie najpowszechniejszej z nich.
| Co wymaga od maszyny | ||
|---|---|---|
| Jednokomorowy woreczek na płyny dożylne | Dwie lub trzy warstwy medycznej folii PVC, jeden lub dwa spawane porty, oczko wiszące | Równomierna wysiłka na dużą, płaską powierzchnię; narzędzia, które uszczelniają porty bez miażdżenia lumenu |
| Wielokomorowa torba | < styl TD="wyściełanie:11px 14px;ramka:1px solidna #d0d8f0;">Oddzielne przegrody podzielone odklejalną lub kruszalną uszczelką wewnętrzną < styl TD="wyściełanie:11px 14px;obramowanie: 1px solidna #d0d8f0;">Dwa różne natężenia spawania w jednym cyklu — trwały kontur i dzielnik o kontrolnej wytrzymałości||
| Blood bag | PVC o cięższym prześcieżu, wiele portów i rurek, czasem integralna kapsułka na próbki | Większa siła zaciskania i dłuższe chłodzenie pod ciśnieniem; bardzo ścisła tolerancja wymiarowa przy wejściu do portów |
| worki na mocz i odpływ | Korpus cienkowarstwowy z spawanymi wlotami, wylotami i zaworami, często duży format | Duża powierzchnia elektrody przy umiarkowanej mocy; obsługa długich, niepodpartych szwów bez zagnieceń |
| TPN i torby żywieniowe | Wielowarstwowa taśma, często z warstwami bariery tlenowej oraz kilkoma spawanymi portami | Ostrożna kontrola profilu termicznego, aby warstwy barierowe nie zostały uszkodzone na krawędzi szwu |
| Sakiewki na nawadnianie i pakowanie | Prosta dwuwarstwowa konstrukcja, duża objętość, minimalne portowanie | Przepustowość zamiast precyzji — zwykle lepiej pasuje konfiguracja obrotowa lub in-line |
materiały i czego wymagają
Większość toreb medycznych nadal jest wykonana z PVC, ponieważ łatwo się spawa, jest przezroczysta, elastyczna i dobrze zrozumiała przez regulatorów. Odejście od plastyfikowanego PVC zmieniło raczej formuły niż proces, ale w kilku przypadkach sprawiło, że okno spawacze stało się węższe.
| Notatka o procesie | ||
|---|---|---|
| Plastyfikowane medyczne PVC (DEHP) | Mocne i przewidywalne | Szerokie okno spawacze; materiał referencyjny do produkcji worków |
| plastikowe PVC wolne od DEHP | Nieco inne zachowanie strat niż w DEHP | Receptury nie są przenośne — system plastyfikatora zmienia zarówno generowanie ciepła, jak i zmiękczanie |
| folia wielowarstwowa oparta na EVA i EVA | Umiarkowany; reaguje częściowo przez polarny komonomer | Wymaga większej siły pola i precyzyjniejszej kontroli ciśnienia; warstwy barierowe ograniczają użyteczną temperaturę |
| Medical TPU film | Dobre, ale miększe i bardziej elastyczne, gdy jest gorące | < styl TD="wyściółka:11px 14px;ramka:1px #d0d8f0;">Chłodzenie pod ciśnieniem jest niezbędne; wilgotność musi być kontrolowana przed spawaniem|
| Bardzo słabe przy konwencjonalnych częstotliwościach HF | Nie jest to aplikacja HF — te folie należą do procesów termicznych lub ultradźwiękowych |
konfiguracje sprzętu do produkcji toreb
Sprzęt do spawania worków obejmuje szeroki zakres – od ręcznie ładowanej prasy po w pełni automatyczną linię. Właściwy wybór wynika z wielkości worka, dziennej produkcji oraz liczby wariantów produktu na tym samym zasobie. Specjalnie zaprojektowany sprzęt do spawania toreb medycznych obsługuje uszczelnienie portów i kontur w jednej operacji, co jest trudne do wykonania na prasie ogólnego przeznaczenia.
| Konfiguracja | Odpowiedniość | Typowy output |
|---|---|---|
| Jednogłowicowy prasa | Próby, małe partie, wiele wariantów, duże formaty worków | Tempo operatora |
| Podwójna prasa | Dwie stacje naprzemiennie, jeden operator, lepsze wykorzystanie generatora | Mniej więcej podwój jednogłowicowy o tej samej mocy |
| Obrotowa wieża | < styl TD="wyplątwy:11px 14px;obramowanie: 1px #d0d8f0;">Produkty pojedyncze o dużej objętości, gdzie operator ładuje, podczas gdy druga stacja spawa, a trzecia chłodzi.ciągły, ograniczony czasem ładowania | |
| Automatyczna linia z roll-feedem | Opakowania i proste worki; film podawany z rolek, spawany, cięty i układany automatycznie | Najwyższy, minimalny wysiłek |
| Dedykowana stacja portów i rur | Dodane, gdy jakość spawania portowego potrzebuje własnego kontrolowanego cyklu niezależnego od konturu torby | Zasila istniejącą linię |
Czynniki procesowe decydujące o jakości uszczelnienia
spawanie portów i rurek
Port jest najsłabszym punktem każdego worka z płynem, ponieważ to tam sztywny element styka się z elastyczną folią. Narzędzia muszą otaczać kanał tak, aby materiał przepływał wokół niego i całkowicie się zamykał, bez zapadania się otworu rury ani wpychania zmiękczonej folii w ścieżkę płynu. Gdy portowy trzon jest z innego materiału niż folia workowa, spoiw opiera się na enkapsulacji i mechanicznym blokowaniu, a nie na prawdziwym fuzji, a okno ciśnieniowe dla danego lokalnego obszaru jest węższe niż dla płaskiego konturu. W niektórych konstrukcjach stacja portowa wymaga własnego ustawienia siły, co jest możliwe tylko wtedy, gdy prasa pozwala na niezależną kontrolę nad tym obszarem.
szerokość uszczelnienia, geometria narożników i wewnętrzne krzywe
Szerokość uszczelnienia jest dobrana zgodnie z obciążeniem, jakie szew będzie nosił, ale narożniki i krzywizny mają równie duże znaczenie. Ostry wewnętrzny naróg koncentruje naprężenia odrupujące i jest częstym źródłem uszkodzenia szwów, dlatego promienie i szerokie przejścia promieniowe powinny być zaprojektowane w narzędziu od samego początku. Mechaniczna strona geometrii elektrod — materiał, forma krawędzi i zachowanie termiczne — została opisana w przewodniku do projektowanie elektrod do spawania wysokoczęstotliwościowego.
chłodzenie pod ciśnieniem
Folia workowa jest cienka, a gorące szwy są słabe. Jeśli zacisk otworzy się, gdy spaw jest jeszcze miękki, szew można rozdzielić wewnętrznie i nadal wyglądać na ciągły na zewnątrz — wada ta przetrwa wizualną inspekcję i zawodzi w eksploatacji. Czas chłodzenia pod pełnym ciśnieniem musi być ustalany od materiału i komina, a nie od najkrótszego czasu, który pozwala operatorowi utrzymać krok. W przypadku grubych lub wrażliwych na wilgoć konstrukcji, przedgrzewacz przed prasą usuwa wilgoć powierzchniową i skraca część spawalniczą cyklu bez skracania części chłodzącej.
Czystość i kontrola cząstek
Powierzchnie narzędzi stykają się bezpośrednio z folią, więc elektroda i płyta prasowa stają się częścią planu kontroli zanieczyszczeń. Oznacza to gładkie, odporne na korozję powierzchnie, które można wyczyścić, brak odsłoniętego smaru w strefie spawania oraz uwagę na dopływ powietrza — pneumatyczna prasa z nieutrzymanym filtrem może osadzać mgiełkę olejową dokładnie tam, gdzie worek jest uszczelniany.
walidacja i powtarzalność przepisów
Trzy kolejne dobre próbki nie są procesem zweryfikowanym. Przepis workowy jest sprawdzony tylko wtedy, gdy maszyna utrzymuje taką samą moc, czas, siłę i chłodzenie przez cały cykl produkcji, zmiany zmiany oraz na końcu długiej zmiany, gdy generator i narzędzia są ciepłe. Możliwość rejestracji i stabilna moc generatora są więc wymaganiami sprzętowymi, a nie wygodami. Ogólne zasady utrzymania procesu spawania wewnątrz okna są określone w stylu zmniejszając wady i przestoje w produkcji spawania HF.
Quality Control and Testing
Testowanie torby medycznej polega na znalezieniu szwów, które przeciekają, a nie tych, które wyglądają na akceptowalne. Poniższe testy to te, które korelują z rzeczywistymi wynikami usług.
| Test | Co ujawnia |
|---|---|
| Test ciśnienia burst | Ostateczna wytrzymałość szwu i połączenia portowego, przetestowana do zniszczenia na próbkach |
| Ciszanie i test nieszczelności | Dziurki i niepełne fuzje, których wizualna kontrola nie widzi, zastosowane do gotowych worków |
| Przenikanie barwnika | Kapilarne ścieżki przez szczelinę połączoną, ale nie zespoloną na całej szerokości |
| Test obrażania i rozciągania | Czy szew nie jest spójny, co wskazuje, że sam film jest połączony, a nie tylko przyklejony |
| Badanie przekroju | poprzecznegoRzeczywista głębokość spawu względem przekaza filmu oraz czy folia była nadmiernie przecieńczona |
| Wysuwanie rurki i test momentu | obrotowegoIntegralność połączenia port-tuba pod handlem wypełnionym workiem |
Relacja między zmiennymi procesowymi a wytrzymałością mierzoną przez te testy jest szczegółowo opisana w stylu jakie czynniki wpływają na wytrzymałość spawania wysokoczęstotliwościowego.
Specyfikacja sprzętu do produkcji regulowanej
Poza samą wydajnością spawania, maszyna przeznaczona do produkcji toreb medycznych musi wspierać dokumentację i kontrolę wymaganą przez produkt. Te kwestie warto uwzględnić już na etapie specyfikacji, ponieważ większość z nich jest trudna do modernizacji.
| Wymagania | < style="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">dlaczego to ważne w kolejce do torby medycznej|
|---|---|
| Numeryczne przechowywanie przepisów na produkt | Przepisy muszą być odtwarzane dokładnie, a nie ponownie strojone przez operatora na początku zmiany |
| Kontrola i pomiar siły | Skalibrowany odczyt ciśnienia lub siły sprawia, że ustawienie jest audytowalne |
| Logowanie danych parametrów cyklu | Rekordy wsadowe wymagają dowodu, że każdy cykl przebiegał w zweryfikowanym oknie |
| Czyszczalna, odporna na korozję konstrukcja | Wspiera reżim czyszczenia i kontroli cząstek wokół strefy spawania |
| Stabilne wyjście generatora na przesunięciu | Starzejąca się lampa oscylatora zmienia dostarczaną moc i przesuwa proces, chyba że jest monitorowana |
| Dokumentacja narzędzi | Rysunki elektrod i materiały stanowią część dokumentacji procesów kontrolowanych |
Sześć kwestii przed określeniem
Warto pamiętać o ostatniej różnicy podczas specyfikacji. Maszyna kupiona do spawania konturów worków nie jest automatycznie odpowiednim zasobem dla każdego innego elementu tego samego urządzenia — formowane części, złączki luer i sztywne obudowy mogą należeć do zupełnie innego procesu łączenia. Najpierw ustalanie linii worków i traktowanie reszty zgromadzenia jako osobnej decyzji zwykle prowadzi do lepszego przydziału tego samego budżetu.
Najczęściej zadawane pytania
Przejdź od pierwszej torby
< styl="color:rgbba(255,255,255,0.88);font-size:16px;line-height:1.7;max-width:620px;margin:0 auto 24px;">Chenghao Machinery projektuje i produkuje urządzenia do spawania wysokoczęstotliwościowego do produkcji worków medycznych i pojemników na płyny, w tym prasy dwustanowiskowe, obrotowe wieżyczki oraz specjalnie zaprojektowane narzędzia do portów, rur i uszczelek wewnętrznych. Prześlij nam swój rysunek torby, strukturę filmu oraz dzienny cel produkcji maszyny i narzędzi dopasowane do połączenia, które Twój produkt faktycznie musi przetrwać.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, Chiny