
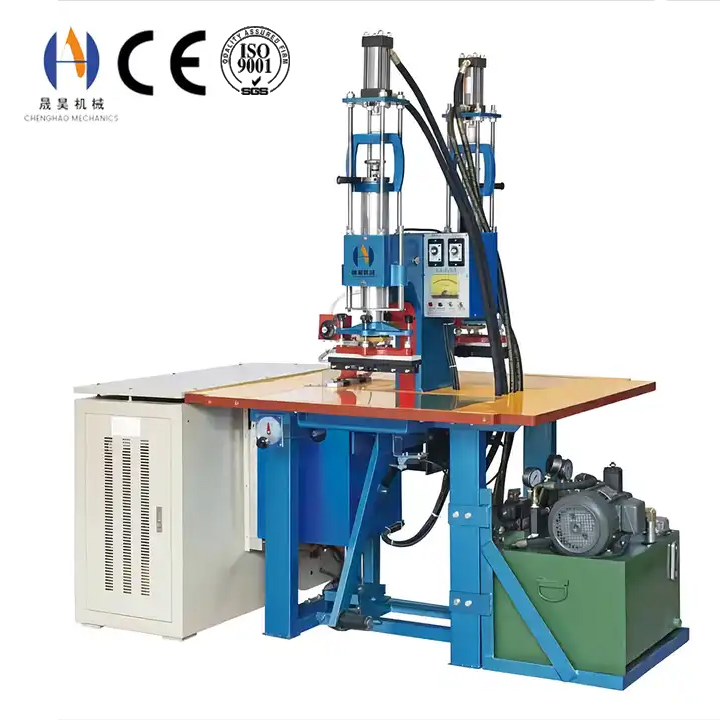
Przejdź się wzdłuż każdej linii spawania wysokoczęstotliwościowego, a zauważysz, że moc i czas spawania są stale monitorowane, podczas gdy ciśnienie elektrody o wysokiej częstotliwości zwykle pozostaje tam, gdzie zostało ustawione w dniu instalacji maszyny. To błąd. Ciśnienie nie po prostu ściska części razem — usuwa warstwę powietrzną między nimi, zatrzymuje zmiękczony polimer podczas formowania połączenia, kontroluje ilość ciepła uciekającego do narzędzia, a następnie utrzymuje szw, aż będzie wystarczająco mocny, by go utrzymać. Jeśli się pomylisz, żadna regulacja mocy nie zrekompensuje, bo pozostałe trzy zmienne nie są w stanie naprawić stawu, który nie jest prawidłowo trzymany.
Co faktycznie robi ciśnienie elektrody
Ciśnienie często opisuje się jako "zaciskanie części razem", co nie podkreśla, ile zadań wykonuje w jednym cyklu. Cztery różne funkcje zachodzą jednocześnie, a każda zawodzi inaczej, gdy siła jest błędna.
Nawiązanie prawdziwego kontaktu
Żadna z kart nie jest idealnie płaska. Falista powierzchnia i zasysany powietrze pozostawiają mikroskopijne szczeliny, których pole elektryczne nie jest w stanie równomiernie wypełnić. Ciśnienie zamyka te szczeliny, dzięki czemu spaw powstaje na całej szwie, a nie w poszczególnych punktach styku.
Ograniczanie topu
Po zmiękczeniu interfejsu zachowuje się jak lepka ciecz. Nacisk utrzymuje go tam, gdzie jest potrzebne połączenie. Bez odpowiedniego uwięzienia materiał pieni się i rozszerza z dala od szczeliny, pozostawiając puste miejsca i słabą, porowatą linię spawu.
Zmiana ścieżki termicznej
Ciaśniejszy kontakt przewodzi więcej ciepła z materiału do elektrody. To jest realna zmienna, a nie efekt uboczny: podwyższone ciśnienie może spowolnić wzrost temperatury spawania, dlatego nie można zoptymalizować ciśnienia i czasu spawania osobno.
Trzymanie połączenia podczas chłodzenia
Spoiw jest tak silny, jak nacisk podczas zastygania. Jeśli zbyt wcześnie uwolnisz siłę, szew oddziela się wewnętrznie, będąc nadal miękkim — klasyczna awaria, która przechodzi inspekcję w dniu pracy i po kilku dniach pojawia się jako łuszczenie lub przeciek.
Względne znaczenie tych czterech funkcji zmienia się wraz z materiałem i stosem, dlatego ustawienia ciśnienia nie mogą być przekazywane między produktami. Szersza interakcja między ciśnieniem, zachowaniem materiału i wytrzymałością połączenia przedstawiona jest w stylu jakie czynniki wpływają na wytrzymałość spawania wysokoczęstotliwościowego.
Okno nacisku
Każdy materiał i stos ma pasmo użytecznego ciśnienia, a nie jedną poprawną wartość, a konsekwencje pominięcia go w obu kierunkach są zupełnie inne. W praktyce zbyt małe ciśnienie jest znacznie częstsze niż zbyt duże, ponieważ maszyna z niedoborem siły wygląda, jakby miała mało mocy.
| Condition | < style="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Co dzieje się wewnątrz stawu < style="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Widoczne objawy||
|---|---|---|
| Zbyt niska presja | Kontakt jest przerywany, powietrze pozostaje uwięzione, a zmiękczony materiał może się swobodnie rozszerzać poza szwę | Słaby spow mimo długiego cyklu; piana lub mleczna linia wewnątrz szwu; wytrzymałość zmienna wzdłuż szwu; otwory widoczne tylko podczas testów ciśnieniowych |
| Ciśnienie w oknie | Pełny i równomierny kontakt, stopienie ograniczone do szwu, przewidywalne przenoszenie ciepła | Jednolita linia spawu, stała wytrzymałość na odklejanie, powtarzalny czas cyklu od przesunięcia do przesunięcia |
| Zbyt wysokie ciśnienie | Stopiony materiał jest wyciskany ze złącza, a ciepło jest zasysane do narzędzia szybciej niż jest wytwarzane | Błysk lub zadzioranie wzdłuż szwu, cienka linia spawu, przebicie na cienkiej warstwie, zdeformowana lub zgnieciona część, ślady elektrod na powierzchni, spoiny wymagające dłuższego czasu niż oczekiwano |
Trzystopniowy profil ciśnienia
Ciśnienie nie jest jedną liczbą w dobrze kontrolowanym cyklu. Większość maszyn sekwencjonuje go przez trzy etapy, a wiele problemów przypisywanych "niewłaściwemu ciśnieniu" to w rzeczywistości odpowiednie ciśnienie zastosowane w niewłaściwym momencie. Jeśli maszyna oferuje oddzielne ustawienia ciśnienia zaciskowego i spawu, powinny być traktowane jako niezależne parametry procesu, a nie pozostawiane ze sobą połączone.
| Cel | Rozważania dotyczące ustawienia | |
|---|---|---|
| Zacisk lub pocałunek | Zamyka stos, wypycha uwięzione powietrze i osiada część, zanim zostanie przyłożona jakakolwiek energia | Wystarczająca siła, by spłaszczyć materiał bez jego deformacji. Krótkie opóźnienie przed uruchomieniem generatora pozwala na osiedlenie się na część generatora, zwłaszcza na grubych lub laminowanych kominach |
| Weld | Utrzymuje stopę i utrzymuje kontakt przez całą fazę nagrzewania | Wartość robocza. Osadzony od materiału i stosu, następnie potwierdzony przez testy oskórzenia lub przekroju poprzecznego, a nie przez wygląd |
| Chłodzić lub trzymać | Utrzymuje połączenie z pełną siłą, podczas gdy polimer się zastyga | Powinno być równe ciśnieniu spawicznemu, a nie zmniejszone. Zmniejszenie ciśnienia na tym etapie — lub skrócenie go w celu zwiększenia mocy — jest najbardziej szkodliwym skrótem w tym procesie |
Od odczytu gauge do rzeczywistej siły
Liczba na manometrze nie jest siłą przyłożoną na dany element. Jest to ciśnienie wewnątrz cylindra, które musi zostać przekształcone, zanim można porównać dwie maszyny lub przed napisaniem specyfikacji. Dla prasy pneumatycznej pracującej z pojedynczego cylindra zależność jest prostym mnożeniem:
Siła (kN) = Ciśnienie manometryczne (bar) × Powierzchnia tłoka (cm²) ÷ 100
Ten sam odczyt gauge na dwóch maszynach z różnymi cylindrami powoduje dwie różne siły. Maszyna z większym cylindrem osiąga tę samą siłę przy niższym ustawieniu gauge, dlatego przepis z innej fabryki rzadko przechodzi bez zmian.
| Piston Area | < style="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Force at 2 bar < style="padding:12px 14px;border:1px solid #d0d8f0;text-align:left;">Force at 5 bar|||
|---|---|---|---|
| 80 mm | 50,3 cm² | 1.0 kN | 2.5 kN |
| 100 mm | 78,5 cm² | 1.6 kN | 3.9 kN |
| 125 mm | 122,7 cm² | 2.5 kN | 6.1 kN |
| 160 mm | 201,1 cm² | 4.0 kN | 10.1 kN |
Między roztworem a częścią znajdują się jeszcze dwa czynniki. Mechanizmy dźwigniowe i dźwigniowe mnożą siłę cylindra przez stosunek siły, więc powyższe obliczenia zaniżają faktycznie wygenerowaną siłę. A w każdej maszynie część przyłożonej siły jest pochłaniana przez sam materiał podczas kompresji — proporcjonalnie bardziej na miękkich, piankowych lub powlekanych stosach niż na twardej blachie. Gdy wymagana siła przekracza możliwości wygenerowania cylindra pneumatycznego, stosuje się prasy hydraulicznie sterowane, jak w urządzeniach takich jak hydrauliczna maszyna do tłoczenia hydraulicznego z podwójną głowicą.
Pressure Bands by material and stack
Poniższe pasma wskazują punkty początkowe wyrażone jako ciśnienie manometryczne na typowej maszynie i zakładają tłoczkę klasy normalnie używanej dla danego produktu. To miejsce, gdzie można zacząć opracowywać recepturę, a nie zastępują testowanie, ponieważ ten sam stos może przesunąć się o cały bar przy zmianie dostawcy materiału.
| Material and Stack | < style="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Wskazujące ciśnienie manometrycznePrzypisy | |
|---|---|---|
| cienka folia PVC, poniżej 0,3 mm | Low | < styl TD="wyściełanie:11px 14px;obramowanie: 1px solidna #d0d8f0;">Nadmiar ciśnienia przebija się przez folię przed uformowaniem spawu; lekki kontakt plus krótki czas to poprawne połączenie|
| Moderate | Najbardziej wyrozumiałe połączenie; użyj go do ustalenia poziomu bazowego maszyny | |
| Grube lub wielowarstwowe PVC | Umiarkowany do wysokiego | Ciśnienie musi osiągnąć najniższy interfejs; podgrzewanie jest często skuteczniejsze niż dodanie siły |
| TPU film | Wyższa niż PVC | Poliuretan mięknie w wyższej temperaturze i ściska się pod obciążeniem, więc potrzebna jest większa siła, aby osiągnąć ten sam kontakt |
| tkanina pokryta TPU | Wysoki | Nośnik tekstylii nie ściska się równomiernie; szew potrzebuje wystarczającej siły, aby zetknąć obie powłoki na całej szerokości |
| stosy piankowe lub laminowane | Wysoki, albo hydrauliczny | Znaczna część przyłożonej siły jest zużywana na ściskanie rdzenia; tłocznice pneumatyczne często wyczerpują tu swoją pojemność |
| Stosy zawierające sztywne inserty | Wysoki i równomiernie rozłożony | Insert zapobiega lokalnemu odchyleniu, więc brak równoległości platen staje się widocznym defektem szwu zamiast być wchłoniętym |
Cienkie, drobne części są najwyraźniejszym przykładem wymagań niskiego ciśnienia — lekki kontakt i krótki cykl spawają delikatny element znacznie lepiej niż mocne zaciskanie, jak na rękawiczkowa spawalnica pracująca na cienkiej, elastycznej blachie.
ciśnienie w zależności od mocy, czasu i chłodzenia
Ponieważ cztery zmienne procesu ze sobą oddziałują, usterka może być spowodowana przez jedną z nich, a wydawać się być spowodowana przez inną. Poprawne odczytanie objawu powstrzymuje operatora przed podążaniem za problemem po ekranie ustawień.
| Co jest naprawdę nie tak | ||
|---|---|---|
| Spawanie jest niekompletne w wymaganym czasie cyklu | Moc zwiększona, a czas wydłużony | Ciśnienie kontaktowe jest zbyt niskie do powierzchni szwu, więc energia jest przekazywana na połączenie, które nie jest zamknięte. Podniesienie mocy poszerza strefę podatną na ciepło bez poprawy głębokości spawania |
| Spalona linia na krawędzi szwu | Ograniczona moc | Często jest to efekt nadmiernej mocy używanej do przezwyciężenia usterki ciśnieniowej. Najpierw skoryguj ciśnienie, a następnie ponownie optymalizuj moc — właściwe ustawienie mocy jest zwykle niższe niż używane |
| Błysk lub burr wyciągany z szwu | Czas spawania skrócony | Ciśnienie jest powyżej okna dla materiału. Przycinanie czasu ukrywa objaw, a linię spawania zostawia cieńszą i słabszą niż powinna | być
| Szw zawodzi kilka dni po produkcji | Obwiniane materiały lub dostawcy | Ciśnienie uwolnione przed ostygnięciem połączenia. Spaw był prawidłowo uformowany, a następnie rozsuwany wewnętrznie podczas otwierania prasy |
| Wyniki przesuwają się przez przesunięcie | Przepis wielokrotnie korygowany | Gdy narzędzie i prasa się nagrzewają, rozszerzalność termiczna zmienia efektywny kontakt i wymaganą siłę. Przepisy powinny być weryfikowane w temperaturze roboczej |
| Dobre spawy tylko na jednym końcu szwu | Czas wydłużony, aż cały szew przejdzie | Problem z dystrybucją, nie z ustawieniem. Płyta lub elektroda nie jest równoległa, więc ciśnienie zmienia się wzdłuż szwu |
Jak geometria elektrody zmienia rzeczywiste ciśnienie
Ciśnienie to siła podzielona przez powierzchnię, a obie liczby są ustalane przez narzędzie, a nie przez maszynę. Elektroda o dwa razy większym rozmiarze potrzebuje dwukrotnie większej siły, aby osiągnąć to samo ciśnienie kontaktowe, dlatego skalowanie produktu bez ponownego przeglądu specyfikacji prasy jest częstym źródłem niewyjaśnionych słabych spoin.
Obszar kontaktu rośnie, siła nie
Cylinder generuje tę samą siłę niezależnie od wielkości elektrody. Zwiększając powierzchnię spawania, ciśnienie kontaktowe spada proporcjonalnie, często niezauważając, aż do momentu, gdy szwy zaczynają się psuć.
równoległość zestawia jednolitość
Niewielki błąd kątowy między płytą a elektrodą jest powiększany na długim szwie, tworząc gradient ciśnienia i spaw, który jest mocny na jednym końcu i niepełny na drugim.
Rigid Support
Każde niepodparte przęsło elektrody lub płyty podkładowej ugina się pod obciążeniem. Ugięcie jest największe w środku szwu, dlatego słabe punkty często pojawiają się w centrum długich spoin
.Edge Concentration
< style="font-size:14px;color:#444;line-height:1.7;">Ciśnienie koncentruje się na obwodzie płaskiej elektrody, gdzie pole również się koncentruje. W narzędziach do tłoczenia jest to przesadzone: wzór wymaga siły, aby się uformować, ale ta sama siła spłaszcza otaczający materiał.Efekty te łączą się na długich, ciągłych łączach, gdzie pojedyncza elektroda wywiera siłę na kilka metrów połączenia, a każda zmiana grubości lub wyrównania przekłada się bezpośrednio na zmianę ciśnienia — dlatego urządzenia do spawania ciągłego dla dużych powłok, takich jak płócienna maszyna do spawania namiotowego, używa sztywnej konstrukcji przesuwającej się zamiast prostego prasowania płaskiego. Gdy narzędzie musi również tworzyć wzór dekoracyjny, musi być określony nacisk dla najgłębszego elementu, jak na maszyna do tłoczenia wstążek.
Promień krawędzi, materiał elektrody oraz szczelina robocza są częścią tej samej decyzji projektowej i są one opisane na stronie strona formy o wysokiej częstotliwości. Same zasady projektowe są określone w stylu projektowanie elektrod do spawania wysokoczęstotliwościowego.
weryfikacja presji na hali produkcyjnej
Ponieważ nacisk nie może być oceniany na podstawie wyglądu gotowej części, potrzebuje ona własnej rutyny weryfikacji. Poniższe kontrole są szybkie, a razem obejmują maszynę, narzędzie oraz staw.
| Method | Częstotliwość | |
|---|---|---|
| Dokładność miernika | < styl TD="wyściełanie:11px 14px;obramowanie: 1px stała #d0d8f0;">Porównaj wskaźnik panelu z skalibrowanym odniesieniem w linii z cylindremCorocznie i po każdej praci pneumatycznej | |
| równoległość platen | Zamknij taśmę prasową na podkładce o tej samej grubości w rogach i sprawdź, które podkładki są ciasne; lub użyj folii wskazującej ciśnienie, aby odwzorować rozkład | Podczas instalacji i po każdej wymianie narzędzia |
| Wymusz weryfikację | Przekonwertowanie ustawienia manometrycznego na wymuszanie wymuszania przez powierzchnię cylindra i potwierdzaj zgodne ze specyfikacją maszyny | Kiedy przepis jest napisany po raz pierwszy |
| Głębokość spawania | Przekrój próbkę startową i zmierz, jak głęboko przenika fuzja | Każdy start i po każdej zmianie materialnej |
| Peel strength | Rozdziel próbki i zapisuj, czy awaria występuje w materiale czy na interfejsie | Uruchamianie i w stałych odstępach czasu podczas produkcji |
| Znaki świadków | Zwróć uwagę na głębokość odcisku elektrody pozostawionego na części — zmiana tego elementu jest wczesnym ostrzeżeniem o przesunięciu ciśnienia | Ciągle, przez operatora |
Praktyczne zasady nacisku elektrody
01 — traktuj ciśnienie jako główny parametr
Zapisz to na arkuszu przepisów wraz z power and time oraz ogranicz, kto może to zmieniać. Ustawienie ciśnienia istniejące tylko w pamięci maszyny zostanie utracone przy pierwszej wymianie kontrolera.
02 — Napraw ciśnienie przed pogońcem za mocą
Gdy spawanie jest niekompletne, najpierw ustaw nacisk kontaktowy. W większości przypadków właściwe ustawienie mocy po użyciu jest niższe niż to, które było używane, a jakość szwów poprawia się pod obiema względami.
03 — Trzymaj pełną siłę podczas chłodzenia
Nigdy nie zmniejszaj nacisku ani nie otwieraj wcześniej, aby uzyskać wyjście. Jeśli stopień chłodzenia jest wąskim gardłem, odpowiedzią jest druga stacja lub układ obrotowy, a nie krótszy czas trzymania.
04 — Przelicz po zmianie narzędzia
< styl="font-size:14px;color:#444;line-height:1.7;">Większa elektroda na tej samej prasie oznacza niższe ciśnienie kontaktowe. Powtarzaj ustawienie za każdym razem, gdy obszar spawu zmienia się znacząco, zamiast kopiować poprzedni receptur.05 — sprawdź paralelizm, zanim obwinisz przepis
Jeśli jakość zmienia się wzdłuż szwu, a nie w całej partii, przyczyna jest mechaniczna. Żadna kombinacja mocy i czasu nie skoryguje gradientu ciśnienia.
06 — Verify at Working Temperature
Wymiary narzędzi i prasy zmieniają się wraz z nagrzewaniem. Potwierdź przepis po osiągnięciu stanu ustalonego i ponownie pod koniec zmiany, aby ustawienie było ważne dla warunków, w jakich faktycznie przebiega produkcja.
Usterki ciśnieniowe rzadko pojawiają się samodzielnie — zazwyczaj pojawiają się jako jeden z defektów objętych zmniejszając wady i przestoje w produkcji spawania wysokoczęstotliwościowego, co jest właściwym kolejnym krokiem po ustanowieniu okna ciśnienia.
Najczęściej zadawane pytania
Naciśnij odpowiednio, zanim zmienisz cokolwiek
innego < styl="color:rgba(255,255,255,0.88);font-size:16px;line-height:1.7;max-width:620px;margin:0 auto 24px;">Chenghao Machinery produkuje wysokoczęstotliwościowe prasy spawalnicze od 3 kW do 60 kW, w konfiguracjach pneumatycznych, hydraulicznych, podwójnych i obrotowych, a także produkuje elektrody i formy wymagane dla każdego złącza. Prześlij nam swój materiał, grubość stosu i rysunek części dla specyfikacji maszyny dopasowanej do siły, jakiej faktycznie potrzebuje Twój szw.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, Chiny