
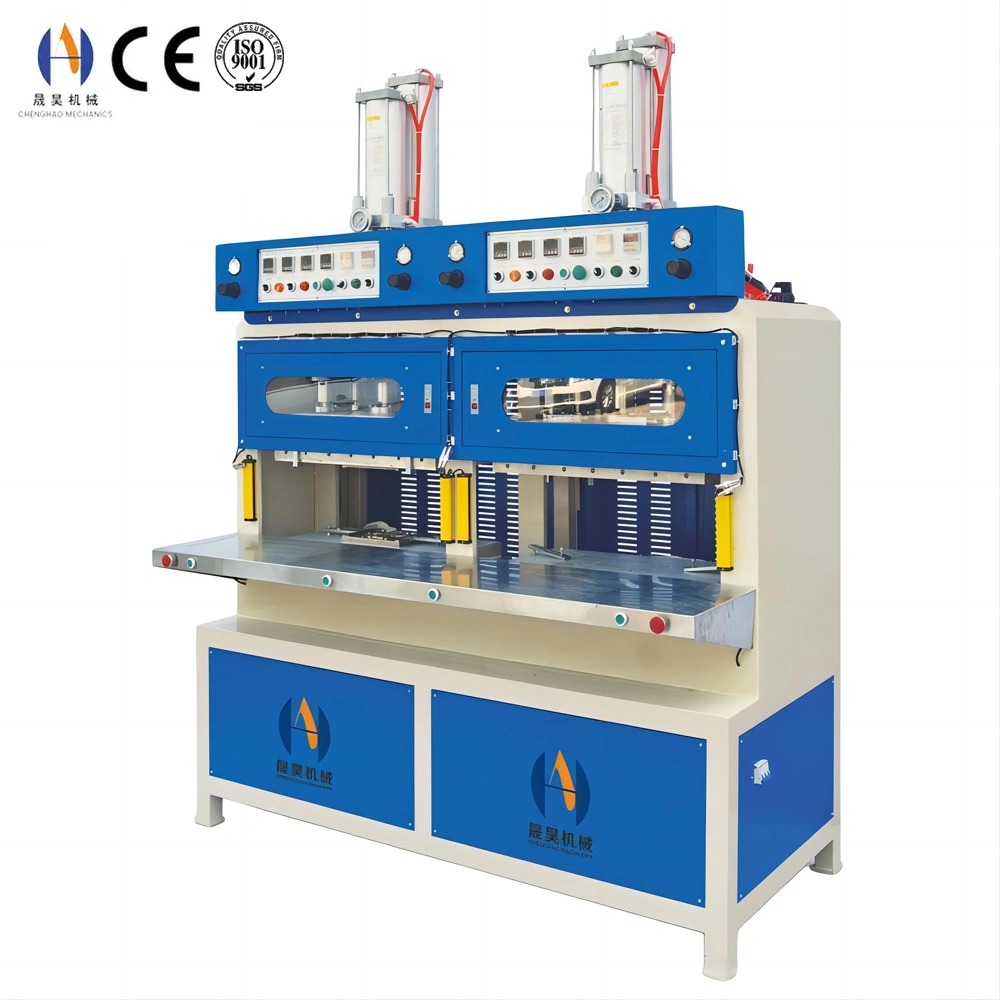
mould machine: Industrial Forming Technical Guide
Porównanie technologii maszyny formowej
parametry procesu według typu materiału
kryteria wyboru maszyny do formowania
< styl="rozmiar czcionki: 15px; kolor: #333; wysokość linii: 1,9; margines: 0 0 16px;">Wybór odpowiedniej maszyny do formy wymaga dopasowania pięciu podstawowych parametrów do wymagań produkcyjnych:- Siła zaciskowa: Minimalna siła potrzebna do zapobiegania otwarciu formy pod ciśnieniem formowania wewnętrznego. Obliczamy jako: szczytowe ciśnienie w komorze (MPa) × przewidywana powierzchnia części (cm²) × współczynnik bezpieczeństwa 1,2. Niewielkie zaciskanie powoduje błysk; Nadmierne zaciski marnują energię i obciążają narzędzia. Gorące prasy Chenghao mają od 5 do 300 ton, pokrywając wszystkie rozmiary części.
- Powierzchnia płaty: Powierzchnia robocza musi uwzględnić powierzchnię formy oraz prześwit co najmniej 50 mm na bok. Narzędzia wielokomorowe do produkcji dużej serii wymagają większych płyt, aby pomieścić wszystkie szczeliny bez wyjścia płyty, co powoduje nierównomierne rozkładanie ciśnienia.
- Zakres temperatur i jednolitość: Elektrycznie podgrzewane płyty w maszynach Chenghao osiągają jednolitość ±3°C na całej powierzchni płyty. Dla materiałów wrażliwych na temperaturę, takich jak silikon i EPDM, jednorodność poniżej ±5°C jest kluczowa dla spójnego utwardzania i powtarzalności wymiarowej w różnych miejscach w komorach.
- Światło dzienne i skok: Światło dzienne to maksymalna otwarta odległość między górną a dolną płytą; skok to ruch roboczy. Światło dzienne musi uwzględniać wysokość zamkniętej formy oraz prześwit na wyciąganie części (zazwyczaj wysokość formy + 1,5× minimalna głębokość części).
- System sterowania: Wieloetapowe programowalne sterowanie pozwala na niezależne ustawianie prędkości podejścia, prędkości formowania, ciśnienia formowania, czasu zatrzymywania oraz chłodzenia dla każdego receptury. Maszyny Chenghao obsługują pamięć PLC o 100 przepisach, umożliwiając szybkie przełączanie zadań bez konieczności ręcznego ponownego wprowadzania parametrów.
Kluczowe cechy maszyn do formowania Chenghao
- Czterokolumnowa kierownicza rama prasowa — kolumny prowadnicze z hartowanego chromu z samosmarującymi się brązowymi tulejami utrzymują równoległość w zakresie 0,05 mm na pełnym skoku. Jednolity równoległość płyt zapewnia równomierny rozkład ciśnienia w komorach, co jest kluczowe dla elementów wolnych od błysku w wielokomorowych narzędziach gumowych i kompozytowych.
- Proporcjonalna kontrola hydrauliczna — system serwo-proporcjonalny umożliwia programowalne podnoszenie ciśnienia z rozdzielczością 0,1 MPa. Eliminuje obciążenia uderzeniowe formy i części podczas zamykania, wydłużając żywotność narzędzia o 20–35% w porównaniu z konwencjonalnymi systemami hydraulicznymi on/off.
- Ogrzewanie elektryczne wielostrefowe z PID — segmentowe elementy grzewcze z indywidualnymi sterownikami PID utrzymują jednolitą temperaturę płyty ±3°C. Szybkie nagrzewanie z temperatury do 180°C w mniej niż 25 minut, z algorytmem auto-tuning PID dla stabilnej temperatury w różnych cyklach pracy.
- Zintegrowane chłodzenie wodne — wewnętrzne kanały wodne w płytach prasowych zapewniają kontrolowane chłodzenie po formie dla precyzyjne formowanie części termoplastycznych. Chłodzenie z 180°C do 60°C w mniej niż 8 minut eliminuje urządzenia chłodzące z druku i skraca czas cyklu o 25–40%.
- 100-receptowy PLC z logowaniem danych — przechowuje kompletne zestawy parametrów procesu dla natychmiastowego przypomnienia zadań. Rejestrowanie danych w czasie rzeczywistym rejestruje temperaturę, ciśnienie i czas cyklu dla każdego cyklu produkcyjnego — wspiera dokumentację procesów dla systemów zarządzania jakością ISO 9001 i IATF 16949.
- System szybkiej wymiany formy — interfejs blachy T-slot ze standaryzowanym sprzętem zaciskującym formę umożliwia wymianę formy przez jednego operatora w mniej niż 15 minut dla pras do 100 ton. Hydrauliczne szybkozaciski dostępne w CH-HP-100T i wyższych modelach umożliwiające zmianę w czasie poniżej 5 minut w środowiskach produkcji o wysokiej mieszance.
- Ochrona o wysokiej wartości bezpieczeństwa — pełne obwodowe zasłony świetlne z dwukanałowym przekaźnikiem bezpieczeństwa EN 13849 PLd, blokowane drzwi manualnego dostępu oraz hydrauliczne zrzuty ciśnienia przy aktywacji bezpieczeństwa. Certyfikowany zgodnie z normą bezpieczeństwa prasy hydraulicznej EN 693.
FAQ
P2: Jak jednolita temperatura płyty wpływa na jakość części?
Jednolitość temperatury płyty bezpośrednio determinuje spójność utwardzania we wszystkich jamach w narzędziu wielokomorowym. Zmiana ±10°C w formie gumowej przy 160°C oznacza, że ubytki nad strefami chłodnymi utwardzają się o 8–12% wolniej niż strefy gorące — co skutkuje niedoutwardzaniem części (miękkie, o niskiej wytrzymałości na rozdzieranie) z pozycji chłodnych oraz nadmiernie utwardzonymi (kruche, degradacja powierzchni) w gorących miejscach w tym samym cyklu. Segmentowy system ogrzewania PID firmy Chenghao osiąga jednolitość ±3°C, co zmniejsza zmienność właściwości wewnątrzformowych do poniżej 2% w większości zastosowań gumowych i termoutwardzających. Jest to szczególnie istotne dla elementów uszczelniających samochodów oraz części gumowych medycznych o ścisłych wymaganiach właściwości mechanicznych.
Q3: Czy ta sama maszyna do form poradzi sobie zarówno z gumowymi formami kompresyjnymi, jak i pianką EVA?
< styl="rozmiar czcionki: 15px; kolor: #333; wysokość linii: 1,8; margines: 0;">Tak, z odpowiednimi narzędziami. Oba procesy wykorzystują tę samą hydrauliczną maszynę do gorącej prasy podstawowej, ale wymagają różnych konstrukcji form: narzędzia do kompresji gumy używają szczelnie dopasowanych bloków wnękowych z rowkami przelewowymi do kontroli błysku, natomiast narzędzia piankowe EVA wykorzystują szczelne wnęki z kontrolowanym odstępem rozszerzania do regulacji gęstości pianki. Kluczowym wymogiem maszyny dla podwójnego użytku jest wystarczająca sylwetka, aby pomieścić wyższą formę piankową EVA (która musi mieć dodatkowe światło dzienne na fazę rozszerzania się dmuchania). Chenghao może określić optymalny model prasy dla połączonych linii produkcji gumy i EVA lub zalecić dedykowana konfiguracja maszyn, jeśli oba materiały są produkowane na dużą skalę.P4: Jaką rolę odgrywa zintegrowane chłodzenie wodne w skróceniu czasu cyklu formówek?
< styl="rozmiar czcionki: 15px; kolor: #333; wysokość linii: 1,8; margines: 0;">W formowaniu termoplasticznym na gorącej prasie element musi ostygnąć poniżej temperatury zniekształceń termicznych przed wyjmowaniem z formy, aby uniknąć odkształcenia. Bez zintegrowanego chłodzenia prasa musi czekać na pasywne chłodzenie otoczenia lub części muszą zostać usunięte do opraw chłodzących poza prasą — co dodaje 60–180 sekund martwego czasu na cykl. Chłodzone wodą płyty Chenghao skracają czas chłodzenia w prasie do 3–8 minut dla typowych zastosowań 150–180°C, całkowicie eliminując montaż z druku. W przypadku formowania na gorąco z PVC i poliolefiny zwykle zmniejsza się czas cyklu o 25–40%. Przepływ wody, temperatura wlotu oraz czas chłodzenia są programowalne w przepisie PLC dla każdego zadania. Należy odnieść się do mały zakres gorącego prasowania dla kompaktowych konfiguracji z wbudowanym chłodzeniem.Uzyskaj cytat z maszyny formowej od Chenghao
< styl="kolor: #ffffff; rozmiar czcionki: 15px; margines: 0 0 24px; wysokość linii: 1,7;">Podziel się materiałem, rozmiarem części, ilością produkcji oraz projektem formy — Chenghao Machinery poleci odpowiednią konfigurację maszyny formowej z cenami fabrycznemi i pełną specyfikacją techniczną.Email: sales11@chenghaointernational.com | WhatsApp: +86 15817655869