Spawanie tworzyw sztucznych: metody, materiały i zastosowania przemysłowe

Spawanie tworzyw sztucznych: metody, materiały i zastosowania przemysłowe
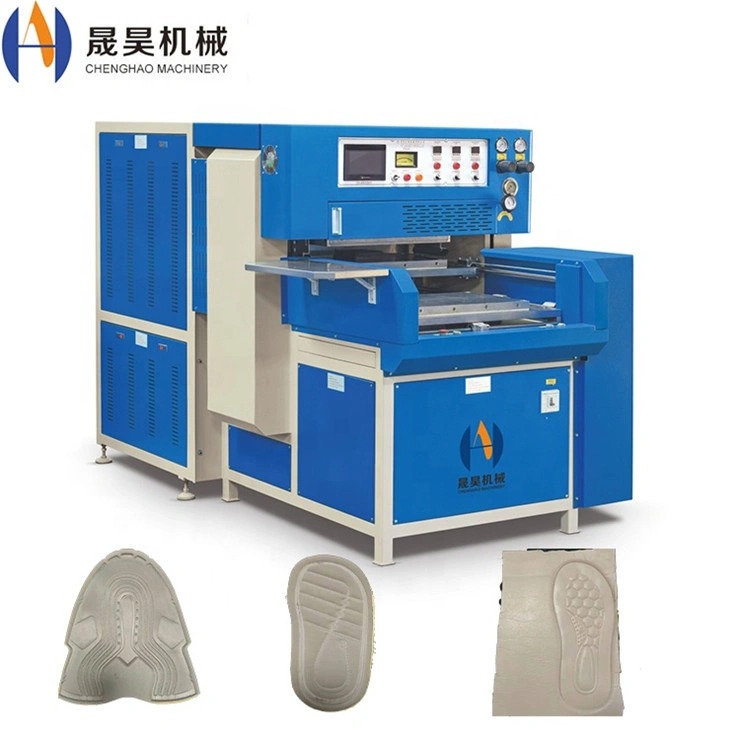
Spawanie tworzyw sztucznych: metody, materiały i zastosowania przemysłowe

Spawanie tworzyw sztucznych to kluczowy proces produkcyjny stosowany do trwałego łączenia elementów termoplastycznych w przemyśle motoryzacyjnym, medycznym, opakowaniowym i elektronicznym. W przeciwieństwie do kleju lub mechanicznego mocowania, technologia spawania tworzywa sztucznego tworzy połączenia na poziomie molekularnym, których wytrzymałość na rozciąganie sięga 80–95% materiału macierzystego. Ten przewodnik obejmuje główne metody spawania, kompatybilność materiałów, parametry procesowe oraz kryteria wyboru sprzętu do środowisk produkcyjnych.

1. Przegląd metod spawania tworzyw

sztucznych < styl="rozmiar czcionki: 16px; wysokość linii: 1,8; kolor: #333; margines-dolny: 16px;">Metody spawania termoplastycznego klasyfikuje się według źródła energii użytej do uzyskania przepływu stopionego na styku złącza. Każda metoda jest zoptymalizowana pod kątem konkretnej geometrii części, wolumenów produkcji oraz typów materiałów. Pięć głównych metod przemysłowych porównano poniżej.

< styl="tło: #304d99; kolor: #fff;"> < styl="odduszka: 12px 14px; wyrównanie tekstu: lewa; ramka: 1px solid #d0d8f0;">Metoda < styl="padding: 12px 14px; wyrównanie tekstu: lewa; ramka: 1px solidna #d0d8f0;">źródło energii < styl="wyplątwanie: 12px 14px; wyrównanie tekstu: lewo; ramka: 1px jednolita #d0d8f0;">Czas cyklu < styl="wyduszka: 12px 14px; wyrównanie tekstu: lewa; ramka: 1px solidna #d0d8f0;">wytrzymałość spou < styl="padding: 12px 14px; wyrównanie tekstu: lewo; ramka: 1px solid #d0d8f0;">Typowe zastosowania < styl TD="wyściełanie: 11px 14px; ramka: 1px solidna #d0d8f0;">Wysoka Częstotliwość (HF) < styl TD="padding: 11px 14px; border: 1px solid #d0d8f0;">27,12 MHz pole RF < styl TD="wyściełanie: 11px 14px; ramka: 1px solidna #d0d8f0;">2–8 sek 85–95% rodzic < styl TD="Okładka: 11px 14px; ramka: 1px solidna #d0d8f0;">opakowania PVC, torby medyczne, produkty nadmuchiwane < styl TD="wyściółka: 11px 14px; ramka: 1px stała #d0d8f0;">Ultradźwięk < styl TD="wyściełanie: 11px 14px; ramka: 1px solidna #d0d8f0;">20–40 kHz drgań < styl TD="wyduszka: 11px 14px; ramka: 1px solidna #d0d8f0;">0,1–3 sek < styl TD="wyduszka: 11px 14px; ramka: 1px solidna #d0d8f0;">80–92% rodzic < styl TD="wyściółka: 11px 14px; ramka: 1px solidna #d0d8f0;">obudowy ABS, komponenty PP, obudowy elektroniki Gorąca prasa / płyta grzewcza Podgrzewana płyta kontaktowa < styl TD="wyduszka: 11px 14px; ramka: 1px solidna #d0d8f0;">15–60 sek 88–95% rodzic < styl TD="wyściółka: 11px 14px; ramka: 1px solidna #d0d8f0;">rury PE/PP, deski samochodowe, duże panele Hot Melt Podgrzewana pistolet klejowy < styl TD="wyściełanie: 11px 14px; ramka: 1px solid #d0d8f0;">10–30 sek 60–80% rodzic Opakowanie, listwy meblowe, lekki montaż Uszczelnianie termiczne < styl TD="wyścieła: 11px 14px; ramka: 1px stała #d0d8f0;">Bar / impuls heat < styl TD ="wyduszka: 11px 14px; ramka: 1px solid #d0d8f0;">1–5 sek < styl TD="wyściółka: 11px 14px; ramka: 1px solidna #d0d8f0;">75–90% rodzic Portfele na film, blistery, elastyczne opakowania

2. Kompatybilność materiałów i spawalność

< styl="rozmiar czcionki: 16px; wysokość linii: 1,8; kolor: #333; margines-dolny: 16px;">Spawać można tylko materiały termoplastyczne; termoutwardzające i elastomery (chyba że są zmodyfikowane termoplastycznie) nie są zgrzewalne. Spawalność zależy od kompatybilnych temperatur topnienia, podobnych wskaźników przepływu stopu oraz zgodności łańcuchów molekularnych. Poniższa tabela przedstawia najczęściej stosowane tworzywa sztuczne przemysłowe oraz zalecane przez nie metody spawania.

< styl="tło: #304d99; kolor: #fff;"> < styl="wyplęszczanie: 12px 14px; wyrównanie tekstu: lewa; ramka: 1px solidna #d0d8f0;">Materiał < styl="wyplątwanie: 12px 14px; wyrównanie tekstu: lewa; ramka: 1px stała #d0d8f0;">temperatura topnienia (°C) < styl="padding: 12px 14px; wyrównanie tekstu: lewo; ramka: 1px solid #d0d8f0;">HF < styl="wyściełanie: 12px 14px; wyrównanie tekstu: lewa; ramka: 1px stała #d0d8f0;">Ultradźwięk < style="padding: 12px 14px; wyrównanie tekstu: lewa; ramka: 1px solid #d0d8f0;">Hot Press < styl="wyduszka: 12px 14px; wyrównanie tekstu: lewa; ramka: 1px jednolita #d0d8f0;">Heat Seal < styl TD="wyściółka: 11px 14px; ramka: 1px lita #d0d8f0;">PVC (sztywna/elasyczna) < styl TD="wyściółka: 11px 14px; ramka: 1px solid #d0d8f0;">160–210 Świetne Dobrze Dobrze Dobrze ABS 210–240 Słabe Świetne Dobrze Fair PP / PE < styl TD="wyduszka: 11px 14px; ramka: 1px solidna #d0d8f0;">130–170 Słabe Dobrze Świetne Świetne PET / PETG < styl TD="wyściółka: 11px 14px; ramka: 1px solidna #d0d8f0;">250–270 Fair Dobrze Dobrze Dobrze < styl TD="wyściełanie: 11px 14px; ramka: 1px solidna #d0d8f0;">PC (poliwęglan) < styl TD="wyściółka: 11px 14px; ramka: 1px solid #d0d8f0;">260–300 Słabe Świetne Dobrze Fair Nylon (PA) 220–265 Słabe Dobrze Dobrze Fair TPU / TPE < styl TD="wyściółka: 11px 14px; ramka: 1px solidna #d0d8f0;">160–200 Świetne Dobrze Dobrze Dobrze

3. Spawanie tworzyw sztucznych o wysokiej częstotliwości: parametry procesu

Metoda spawania wysokoczęstotliwościowej jest dominującą metodą dla PVC, TPU i polarnych termoplastów. Pole elektromagnetyczne o częstotliwości 27,12 MHz indukuje nagrzewanie dielektryczne wewnątrz materiału zamiast przynosić ciepło zewnętrzne, tworząc jednolite strefy stopienia z minimalnym oznaczeniami powierzchni. Kluczowe parametry procesu wymienione są poniżej.

< styl="tło: #304d99; kolor: #fff;"> < style="padding: 12px 14px; wyrównanie tekstu: lewo; ramka: 1px solid #d0d8f0;">Parametr < styl="padding: 12px 14px; wyrównanie tekstu: lewa; ramka: 1px solidna #d0d8f0;">Typowy zakres < styl="wyplęszczanie: 12px 14px; wyrównanie tekstu: lewa; ramka: 1px solidna #d0d8f0;">Wpływ na spawanie Moc wyjściowa (kW) 3–60 kW < styl TD ="wypełnienie: 11px 14px; ramka: 1px stała #d0d8f0;">Wyższa moc = szybsze nagrzewanie; nie może przekraczać progu łuku Czas spawania (sek) < styl TD="wyściełanie: 11px 14px; ramka: 1px solidna #d0d8f0;">0,5–8 sek Dłuższy czas zwiększa głębokość topnienia; zbyt długi czas powoduje przepalenie Czas chłodzenia (sek) < styl TD="wyściełanie: 11px 14px; ramka: 1px solidna #d0d8f0;">1–10 sek Określa krystalizację i wytrzymałość końcowego połączenia < styl TD="wyścieła: 11px 14px; ramka: 1px stała #d0d8f0;">ciśnienie elektrody (kN) 0,5–6 kN Zapewnia intymny kontakt; nadmierny nacisk topi Elektroda Gap (mm) < styl TD ="wyściełanie: 11px 14px; ramka: 1px solidna #d0d8f0;">0,1–0,5 mm Kontroluje koncentrację pola; wpływa na szerokość i głębokość szwu Grubość materiału (mm) < styl TD="wyściełanie: 11px 14px; ramka: 1px solidna #d0d8f0;">0,1–8 mm Grubsze materiały wymagają większej mocy lub dłuższego czasu spawania

4. Ultradźwiękowe spawanie tworzyw sztucznych: parametry procesu

< styl="rozmiar czcionki: 16px; wysokość linii: 1,8; kolor: #333; margines-dolny: 16px;">Spawanie ultradźwiękowe zamienia wysokoczęstotliwościowe drgania mechaniczne na ciepło tarcie na styku złącza, umożliwiając cykl poniżej sekundy dla sztywnych obudów termoplastycznych. Proces ten jest wysoce powtarzalny i nadaje się do środowisk czystych, ponieważ nie wymaga materiałów eksploatacyjnych.

< styl="tło: #304d99; kolor: #fff;"> < style="padding: 12px 14px; wyrównanie tekstu: lewo; ramka: 1px solid #d0d8f0;">Parametr < styl="padding: 12px 14px; wyrównanie tekstu: lewo; ramka: 1px jednolity #d0d8f0;">20 kHz System < styl="padding: 12px 14px; wyrównanie tekstu: lewa; ramka: 1px stały #d0d8f0;">40 kHz System < styl="padding: 12px 14px; wyrównanie tekstu: lewa; ramka: 1px solid #d0d8f0;">Przypisy Amplituda (μm) < styl TD="wyściełanie: 11px 14px; ramka: 1px solidna #d0d8f0;">20–100 μm < styl TD="wyściełanie: 11px 14px; ramka: 1px solidna #d0d8f0;">10–50 μm < styl TD="wyduszka: 11px 14px; ramka: 1px stałe #d0d8f0;">Wyższa amplituda dla polimerów półkrystalicznych < styl TD="wyściółka: 11px 14px; ramka: 1px solidna #d0d8f0;">Nacisk spawu (bar) < styl TD="wyściółka: 11px 14px; ramka: 1px solid #d0d8f0;">1–6 barów < styl TD="wyściełanie: 11px 14px; ramka: 1px solidna #d0d8f0;">0,5–4 bary Optymalizowane dla każdego projektu połączenia Czas spawania (sek) < styl TD="wyduszka: 11px 14px; ramka: 1px solidna #d0d8f0;">0,1–2,0 sek < styl TD="wyściełanie: 11px 14px; ramka: 1px solidna #d0d8f0;">0,1–1,5 sek < styl TD="wyściełanie: 11px 14px; ramka: 1px solidna #d0d8f0;">Krótszy czas przy 40 kHz z powodu mniejszych drgań masowych materiał trąbki < styl TD="wyściółka: 11px 14px; ramka: 1px solidna #d0d8f0;">Tytan / Aluminium Titanium Tytan preferowany do wytrzymałości Maksymalny rozmiar części Do 400 × 600 mm Do 200 × 300 mm < styl TD="wyplęszczanie: 11px 14px; ramka: 1px solidna #d0d8f0;">20 kHz odpowiednie dla dużych zespołów

5. Projekt łączenia do spawania tworzyw

sztucznych < styl="rozmiar czcionki: 16px; wysokość linii: 1,8; kolor: #333; margines-dolny: 16px;">Geometria złącza jest równie istotna jak parametry maszyn przy określaniu jakości spawu. Źle zaprojektowane połączenia powodują słabe, niespójne połączenia niezależnie od ustawień maszyny. Cztery najczęściej spotykane projekty złączy opisano poniżej.

Butt Joint

< styl="rozmiar czcionki: 14px; kolor: #444; wysokość linii: 1,7;">Najprostsza geometria; odpowiednia do tłoczenia na gorąco i spawania rur. Wymaga precyzyjnego przygotowania powierzchni i mocowania. Wytrzymałość na rozciąganie: 70–85% materiału macierzystego.

Energy Director

< styl="rozmiar czcionki: 14px; kolor: #444; wysokość linii: 1,7;">Trójkątne żebro uformowane w jedną część koncentruje energię ultradźwiękową na wierzchołku; standard dla sztywnych zespołów termoplastycznych. Siła rodziców: 80–92%.

Shearing Joint

< styl="rozmiar czcionki: 14px; kolor: #444; wysokość linii: 1,7;">Konstrukcja dopasowania interferencyjnego; stopienie płynie bocznie wzdłuż powierzchni ścinania. Zalecane dla polimerów półkrystalicznych (PP, PE, nylon). Siła rodziców: 85–95%.

pióro i wpust

< styl="rozmiar czcionki: 14px; kolor: #444; wysokość linii: 1,7;">Samowyrównująca geometria zawierająca wewnątrz błysk stopienia; idealna do uszczelek hermetycznych w zespołach medycznych i do obsługi płynów. Siła rodziców: 80–90%.

6. Zastosowania branżowe

< styl="rozmiar czcionki: 16px; wysokość linii: 1,8; kolor: #333; margines-dolny: 16px;">Przemysłowe spawanie tworzyw sztucznych stosuje się we wszystkich sektorach wymagających mocnych, czystych i powtarzalnych połączeń polimerowych. Poniższa tabela przedstawia główne obszary zastosowań, materiały oraz preferowane metody stosowane w różnych branżach.

< styl="tło: #304d99; kolor: #fff;"> < styl="wyplęszczanie: 12px 14px; wyrównanie tekstu: lewa; ramka: 1px jednolita #d0d8f0;">Branża < styl="wypadnie: 12px 14px; wyrównanie tekstu: lewa; ramka: 1px solidna #d0d8f0;">Aplikacja < styl="wyplęszczanie: 12px 14px; wyrównanie tekstu: lewa; ramka: 1px solidna #d0d8f0;">Materiał < styl="padding: 12px 14px; wyrównanie tekstu: lewa; ramka: 1px solid #d0d8f0;">preferowana metoda Motoryzacja Deski rozdzielcze, panele drzwi, zbiorniki na płyny, osłony przeciwsłoneczne PP, ABS, PC, PA Ultradźwiękowy, Hot Press, HF Medyczna < styl TD="wyściółka: 11px 14px; obramowanie: 1px solidna #d0d8f0;"> woreczki dożylne, saszewki do pobierania krwi, obudowy diagnostyczne PVC, PET, PP HF, ultradźwiękowe, uszczelnienie termiczne < styl TD="wyduszka: 11px 14px; ramka: 1px solidna #d0d8f0;">Opakowanie < styl TD="Wypełnienie: 11px 14px; ramka: 1px jednolita #d0d8f0;">Blistery, elastyczne sakiewki, opakowania typu clamshell PVC, PET, PE HF, uszczelnienie, powstawanie pęcherzyków < styl TD="wyduszka: 11px 14px; ramka: 1px solid #d0d8f0;">Elektronika konsumencka < styl TD="wyściełanie: 11px 14px; ramka: 1px solidna #d0d8f0;">Obudowy urządzeń, złącza, obudowy PCB ABS, PC, PA < styl TD="wyściółka: 11px 14px; ramka: 1px stała #d0d8f0;">Ultradźwięk Sporting Goods Nadmuchiwane piłki, namioty, wodoodporny sprzęt, rękawiczki PVC, TPU HF < styl TD="wyściółka: 11px 14px; ramka: 1px solidna #d0d8f0;">Konstrukcja Geomembrany, rury, membrany hydroizolacyjne HDPE, PP, PVC gorąca prasa, spawanie wytłaczające

7. Przewodnik po wyborze sprzętu

< styl="rozmiar czcionki: 16px; wysokość linii: 1,8; kolor: #333; margines-dolny: 16px;">Wybór właściwego spawalnica na linii produkcyjnej wymaga dopasowania pięciu kryteriów technicznych do wymagań aplikacji.

01 — Typ materiału

Sprawdź, czy materiał jest polarny (PVC, TPU — HF-spawalny) czy niepolarny (PP, PE, ABS — wymaga ultradźwięku lub prasy gorącej). Mieszanie materiałów niekompatybilnych wymaga propagacji kleju.

02 — Geometria części

< styl="rozmiar czcionki: 14px; kolor: #444; wysokość linii: 1,7;">Duże płaskie szwy → HF lub uszczelnienie termiczne; 3D złożone połączenia → ultradźwiękowe z niestandardowym rogiem; zespoły grubościenne → prasie gorącej. Dostępne są niestandardowe elektrody i matryce dla niestandardowych kształtów.

03 — Produkcja

< styl="rozmiar czcionki: 14px; kolor: #444; wysokość linii: 1,7;">Duża objętość (>10 000 pcs/dzień) preferuje ultradźwiękowe (0,1–3 sekundy) lub zautomatyzowane linie HF. Serie pilotowe i średnie objętości używają ręcznych maszyn do gorącej prasy HF lub półautomatycznych.

04 — Standard jakości Weld

Połączenia medyczne i lotnicze wymagają uszczelek hermetycznych o wytrzymałości ≥90% — ultradźwiękowe z dyrektorem energetycznym lub HF. Opakowanie ogólne może akceptować 75–85% z uszczelnieniem termicznym.

05 — Tooling Investment

< styl="rozmiar czcionki: 14px; kolor: #444; wysokość linii: 1,7;">HF elektrody: 200–2000 USD za zestaw. Instrumenty dźwiękowe: 500–5 000 USD. Talerze tłoczone na gorąco: 300–3000 USD. Uwzględnij koszt narzędzi w całkowity koszt posiadania projektów krótkoterminowych.

8. Kontrola jakości w spawaniu tworzyw

sztucznych < styl="rozmiar czcionki: 16px; wysokość linii: 1,8; kolor: #333; margines-dolny: 16px;">Spójna jakość spawu wymaga systematycznego monitorowania procesów oraz protokołów testów destrukcyjnych/nieniszczących. Styl proces spawania plastiku musi być zweryfikowany pod kątem trzech wymiarów jakości.

< styl="tło: #304d99; kolor: #fff;"> < styl="padding: 12px 14px; wyrównanie tekstu: lewo; ramka: 1px solid #d0d8f0;">Typ testu < styl="odduszka: 12px 14px; wyrównanie tekstu: lewa; ramka: 1px solid #d0d8f0;">Metoda < styl="padding: 12px 14px; wyrównanie tekstu: lewo; ramka: 1px solidna #d0d8f0;">Pass Criterion < style="padding: 12px 14px; wyrównanie tekstu: lewa; ramka: 1px solid #d0d8f0;">Częstotliwość < styl TD="Wypełnienie: 11px 14px; ramka: 1px solidna #d0d8f0;">wytrzymałość na rozciąganie ISO 527 / ASTM D638 test pull ≥80% materiału macierzystego UTS Start shift + co 500 pcs Peel Test 180° peel przy 50 mm/min < styl TD="wyduszka: 11px 14px; ramka: 1px solidna #d0d8f0;">Awaria w strefie nadrzędnej, nie spawającej Godzinnie dla elastycznej taśmy Test ciśnienia / nieszczelności ciśnienie powietrza przy 1,5× roboczej Zero przecieków przez 60 sekund < styl TD="wyściółka: 11px 14px; ramka: 1px solidna #d0d8f0;">100% dla części medycznych i płynowych Inspekcja wizualna < styl TD="wyduszka: 11px 14px; ramka: 1px jednolita #d0d8f0;">10× powiększenie, przekrój przekrojowy < styl TD="wyściółka: 11px 14px; ramka: 1px solidna #d0d8f0;">Brak pustek, porowatości ani zimnych zamków Na partię, 5-częściowy próbek

Najczęściej zadawane pytania

Jaka jest różnica między spawaniem wysokoczęstotliwościowym a spawaniem ultradźwiękowym?
Spawanie wysokoczęstotliwościowe wykorzystuje pole elektromagnetyczne 27,12 MHz do nagrzewania polimerów polarnych (PVC, TPU) wewnątrz. Spawanie ultradźwiękowe wykorzystuje drgania mechaniczne o częstotliwości 20–40 kHz do generowania ciepła tarcia, co czyni je lepiej przystosowanym do sztywnych termoplastów (ABS, PP, PC). HF powoduje większe powierzchnie szczelin; Ultradźwięk umożliwia mniejsze, precyzyjniejsze spawania z cyklami poniżej sekundy.
Czy polipropylen (PP) może być spawany metodą wysokiej częstotliwości?
Nie. PP i PE to polimery niepolarne i nie reagują na pole RF stosowane w spawaniu HF. Dla PP zalecane metody to spawanie ultradźwiękowe, spawanie na gorąco lub spawanie narzędzi podgrzewanych. Dodanie dodatków polarnych do formuł PP może częściowo umożliwić odpowiedź HF, ale nie jest to standardowa praktyka.
Jak zapobiec przepaleniu podczas spawania PVC o wysokiej częstotliwości?
Przepalenie jest spowodowane nadmierną mocą w stosunku do grubości materiału i współczynnika strat dielektrycznych. Środki zapobiegawcze obejmują: zmniejszenie mocy wyjściowej, skrócenie czasu spawania, zwiększenie szczeliny elektrod oraz prawidłowe ustawienie osłony łukowej. Niezbędna jest spójna grubość i formuła materiału — zmiany w zawartości plastyfikatora zmieniają stałą dielektryczną i wymagają korekty parametrów.
Jakiej wytrzymałości spoiwki mogę się spodziewać po ultradźwiękowym spawaniu plastiku?
Dobrze zoptymalizowane spawania ultradźwiękowe w ABS i PC zazwyczaj osiągają 80–92% wytrzymałości materiału macierzystego. Projekty połączeń ścinanych z polimerami półkrystalicznymi, takimi jak PP, mogą osiągać 85–95%. Wytrzymałość spawu zależy od konstrukcji złącza, amplitudy, ciśnienia i ustawień czasowych — wszystkie parametry powinny być zweryfikowane w testach destrukcyjnych przed pełną produkcją.
Jak długo narzędzia strzymują się podczas spawania wysokoczęstotliwościowego?
Mosiężne i miedziane elektrody HF zazwyczaj wytrzymują 200 000–500 000 cykli w normalnych warunkach pracy. Czynniki skracające żywotność narzędzi to nadmierne ciśnienie, zdarzenia łukowe oraz materiały ścierne. Zaleca się regularną kontrolę pod kątem zaokrąglenia krawędzi i wgłębień powierzchni co 50 000 cykli. Elektrody zamienne powinny pochodzić z tej samej specyfikacji, aby uniknąć konieczności przeróbek. Czy Chenghao Machinery może dostarczyć niestandardowe rozwiązania spawalnicze do niestandardowych zastosowań? Tak. Chenghao Machinery oferuje niestandardowe dedykowane rozwiązania maszynowe dla niestandardowych geometrii części, konfiguracji wielostacyjnych oraz automatyzacji in-line. Konsultacje inżynierskie obejmują testy zgodności materiałowej, projektowanie elektrod oraz pełną kwalifikację procesową. Skontaktuj się z zespołem technicznym w sprawie rysunków części i wymagań dotyczących ilości produkcji.

Porady dotyczące sprzętu spawalniczego do plastiku

< styl="kolor: RGBA (255,255,255,0,88); rozmiar czcionki: 16px; wysokość linii: 1,7; maksymalna szerokość: 600px; margines: 0 auto 24px;">Chenghao Machinery dostarcza systemy spawania wysokoczęstotliwościowego, ultradźwiękowego i gorącego prasowania do produkcji przemysłowej. Podziel się rodzajem materiału, wymiarami części i objętością wyjściową, aby uzyskać dopasowaną rekomendację sprzętu.

Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, Chiny